 微信扫码 · 一件起做
去铜排厂审厂:一小时该看什么、问什么
采购到铜排厂审厂,一小时不够看全厂。先看冲压、电镀、检验三处现场,再问四个问题:首件怎么确认、厚度怎么抽检、编带谁核对、样品和量产是否同厂。规模大小不说明问题,现场记录和出货动作更能反映管理水平。
先定路线:一小时只看三处
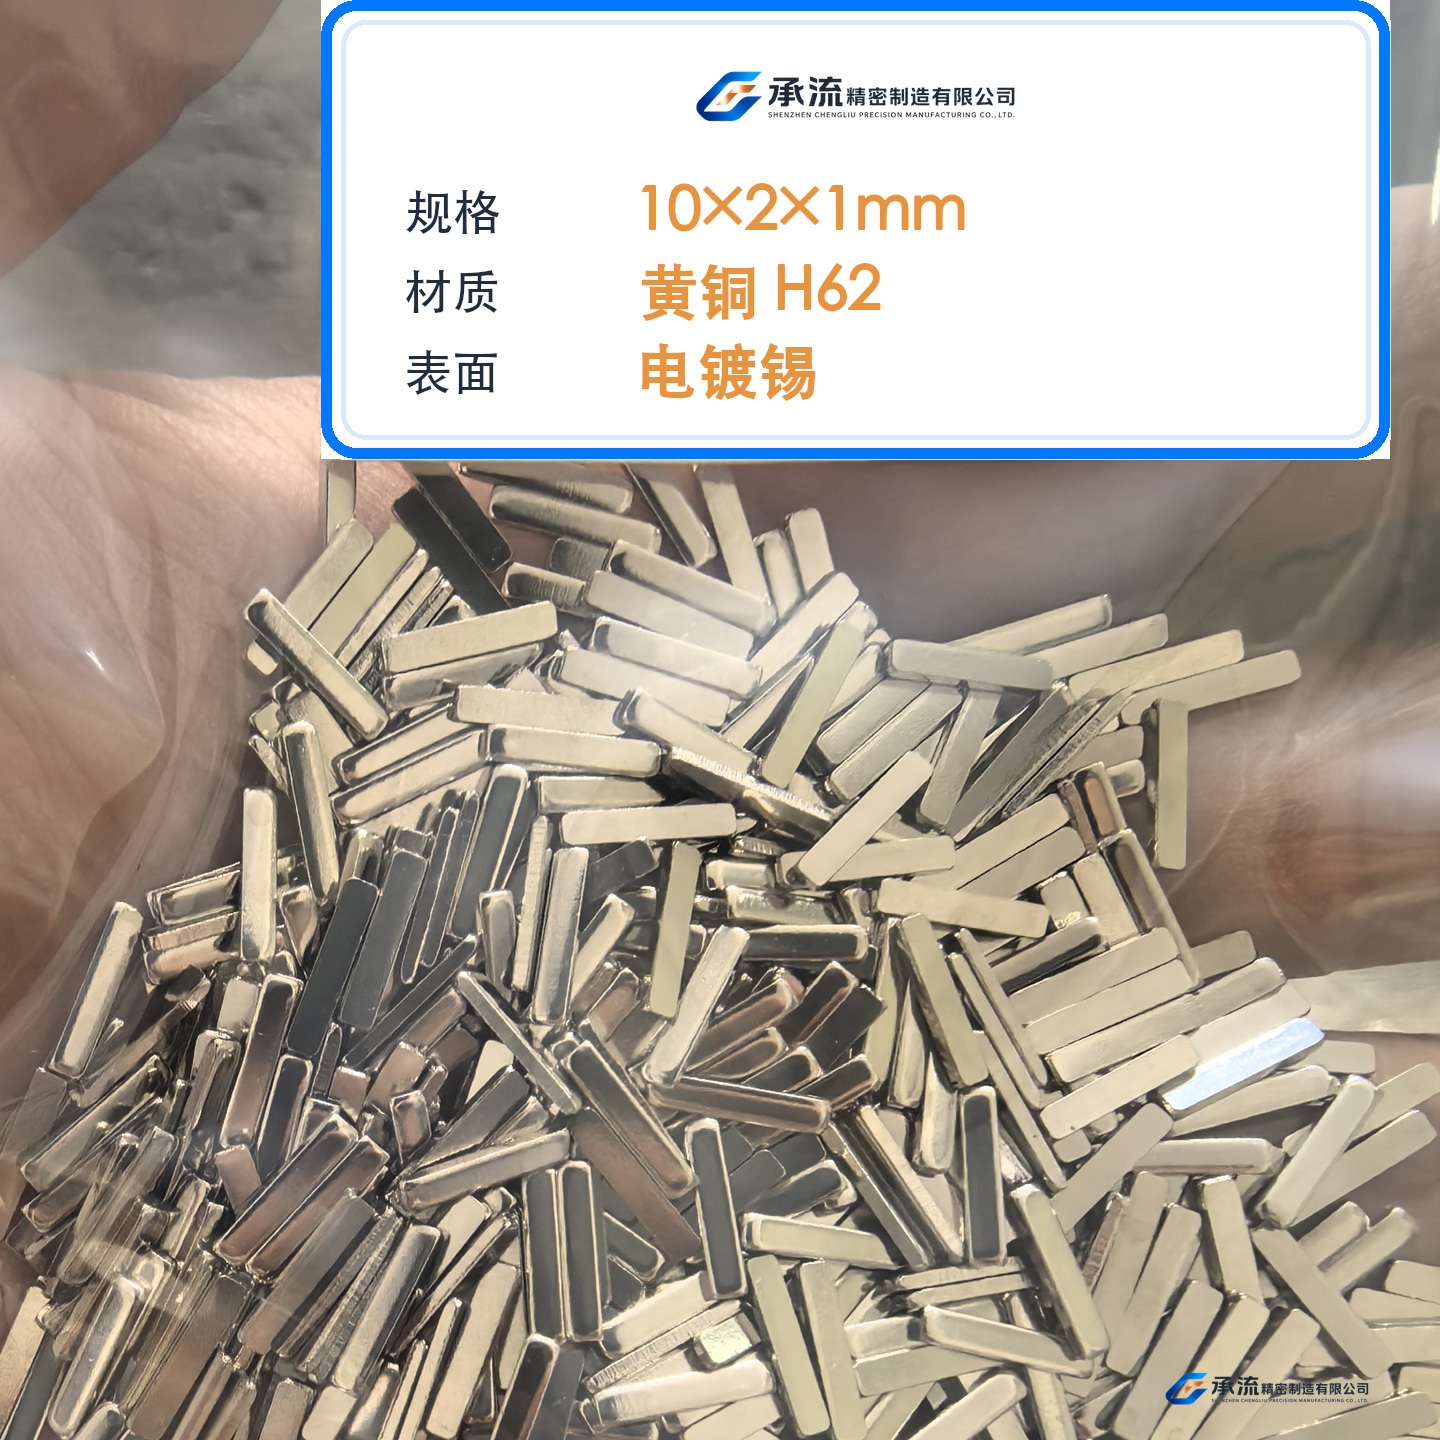
铜排、Busbar、SMT 载流片的工艺链条不长:连续模冲压、电镀、外观与尺寸检验、编带或袋装、出货。审厂时间有限,按这条链走,冲压、电镀、检验各停一处,比在办公室听介绍有用。规模、厂房面积、设备台数可以看,但别当判据。
第一处:冲压现场看首件和参数
到冲压机台边,先问首件检验怎么做的。正常做法是确认初始工艺参数后再批量,首件记录要能对上当前在产的料号。再看模具状态和送料是否稳定。可以要求现场调出一份尺寸记录,看长、宽、厚是否按图纸标注,公差是否写明。精密冲压可达 ±0.05mm,长宽通常 ±0.1mm 内,具体以图纸为准。
第二处:电镀线看镀层与盐雾口径
电镀按件型分滚镀和挂镀。现场要问的是镀锡还是镀镍、镀层厚度怎么控制。承流的镀锡、镀镍层厚度口径为 2~8μm。耐蚀方面,常规按 48 小时中性盐雾控制,客户有特殊要求可做到 72 小时,可送第三方测试。问到具体小时数时,让对方说清是常规还是加严,别把两种口径混着听。
第三处:检验与编带看动作不看展板
检验区重点看出货前在做什么。全检关键尺寸、逐批抽检铜件厚度与平面度,这两项直接关系贴片吸嘴会不会卡阻。编带件还要看载带平整度和卷盘状态,编带按 EIA-481,常见 8mm 载带。工厂出货前逐批抽检厚度,编带状态看实拍即可核对,这些动作有没有记录,现场一问就清楚。AOI 设备每天开机前用标准样品校准,也可以请对方说明。
该问的四个问题
一,首件谁签字、参数改了怎么记录。二,过程抽检频次和厚度数据记在哪。三,编带和袋装出货前谁核对数量与方向。四,样品和量产是不是同一个厂做。前三个问题指向日常管理,第四个指向样品与量产的一致性。承流的样品来源厂就是量产下单厂,这一点可以直接问、直接核。
哪些信号比规模更值得记
来料先核对外形与镀层再上机,这是防批次波动的第一道动作,问得出来说明来料检验在跑。过程抽检有记录、数据能追溯到料号,比墙上挂多少制度更实在。样品间和量产线如果分开两地,量产一致性就要打问号。反过来,厂房不大但冲压、电镀、编带、检测都在一条链上自产,交期和变更响应通常更可控。
产能交期和资料怎么核
产能口径可直接问:日产能 200 万件/天,最大 300~400 万件/天。常规交期 7~9 天,最快 5 天,以订单评审沟通确认为准。质量体系按 ISO9001 质量管理体系要求运行。资料方面可提供尺寸报告、材质证明、环保合规资料,具体以订单确认为准。打样一件起做,最低 1 pcs 起订,开模周期约一周,价格转一对一沟通。
审厂结束前留一份清单
离厂前把在产料号、材质(黄铜 H62/H65 或紫铜 T2)、表面处理、包装方式抄下来,回去和报价单对一遍。载流能力不要在现场听口头承诺,铜导体空气自然冷却约 2~4A/mm² 只是估算参考,实际需按实测温升确认。需要规格表或图纸评估,联系承流获取。