 微信扫码 · 一件起做
选铜排厂别只看成立年限:三个更该核实的指标
成立年限查工商就能看到,但它说明不了工艺是否对路、产能是否跟得上。采购核厂更该看三件事:工艺链是否自产、产能与交期口径、打样与量产是否同厂。本文给出逐项核实方法,并说明新厂在定制件上为何往往更灵活。
先给结论:年限是筛选条件,不是判据
成立年限能查,工商信息一搜就有,所以很多人拿它当第一道门槛。问题在于,年限只说明主体存续多久,说明不了这家厂冲压、电镀、编带是不是自己做的,也说明不了它的交期口径能不能落到你的订单上。核厂应该先看三件事:工艺链在哪、产能与交期怎么算、样品和量产是不是同一个厂出。
指标一:工艺链是自产还是外协
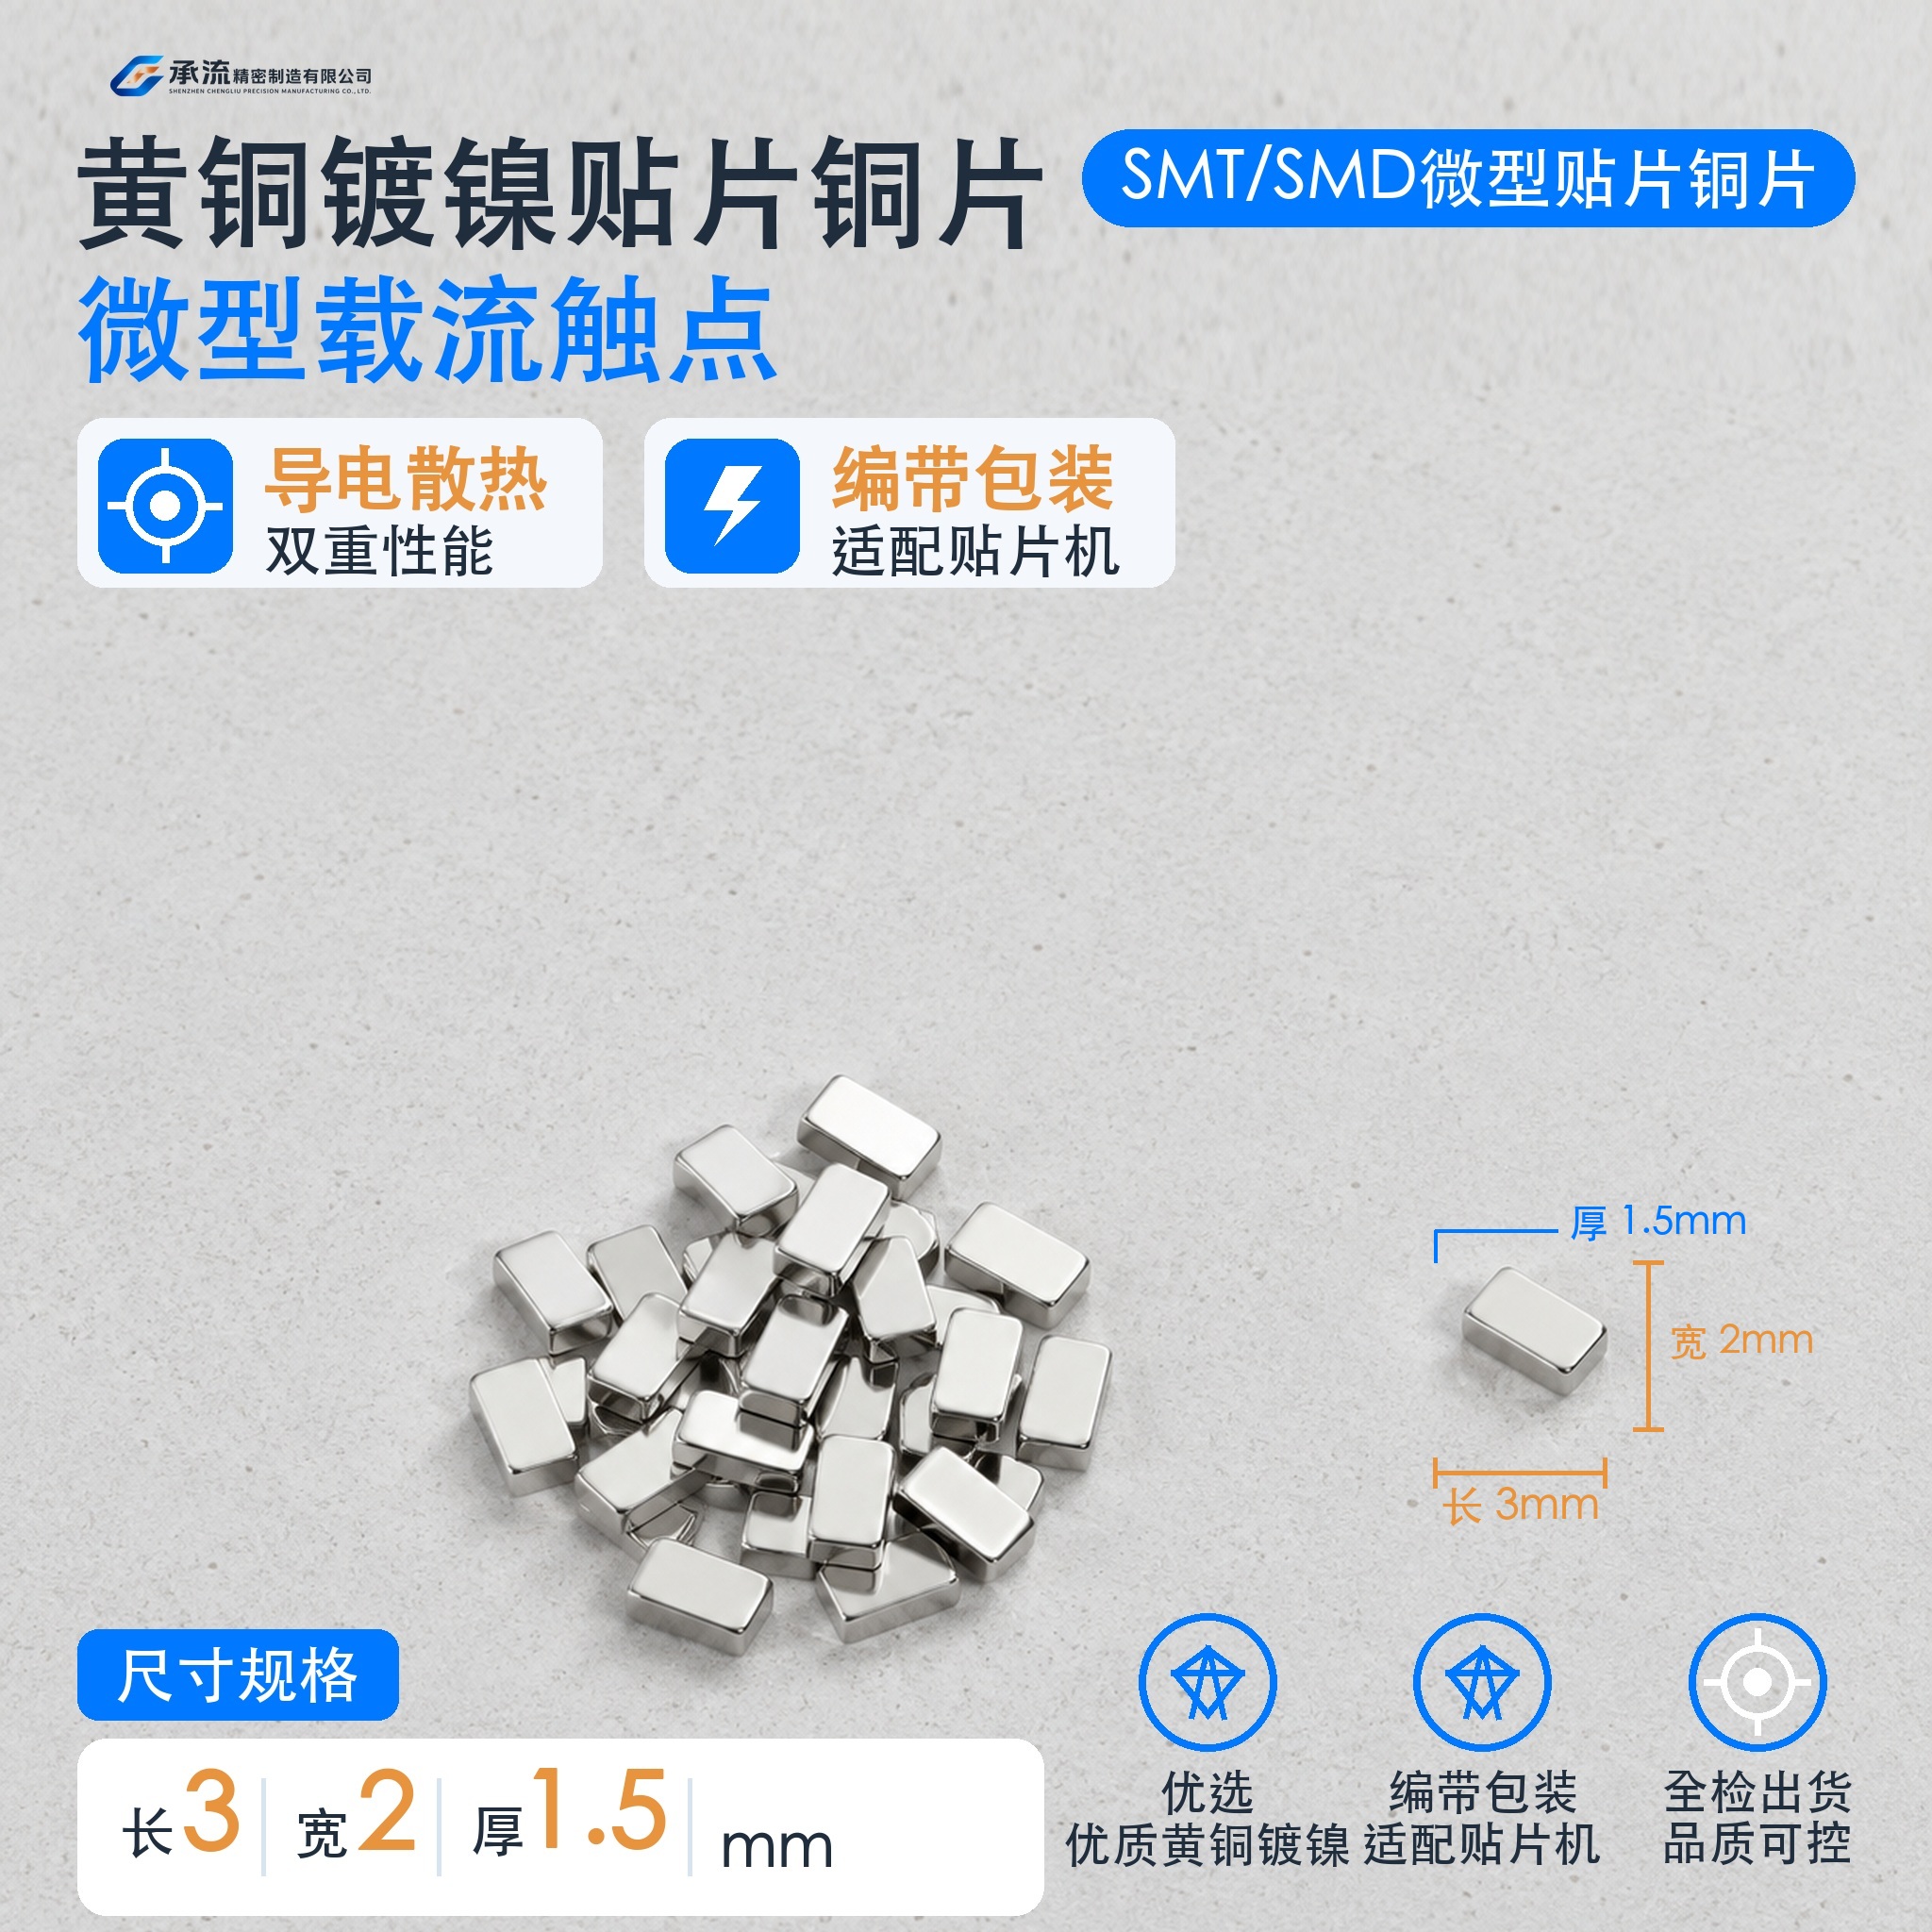
铜排和 SMT 载流片的尺寸稳定性,取决于冲压、电镀、检验、编带这几段是否连在一起。链条断在外协,批次之间的镀层厚度、毛刺、平面度就容易波动。看厂时直接问工序在哪里做,不要只听“我们有自己的产线”。承流的链条是连续模冲压、电镀(滚镀或挂镀按件型)、外观与尺寸检验、编带或袋装、出货,全链在深圳自有工厂内完成。
一线核法:来料先核对外形与镀层再上机,这一步能暴露外协批次差异。镀层厚度按 2~8μm 口径问,别只问“镀没镀锡”。
指标二:产能与交期口径是否具体
“产能充足”“交期快”这类说法没有信息量。要问具体数字和前提。承流的口径是日产能 200 万件,最大 300~400 万件;常规交期 7~9 天,最快 5 天,均以订单评审沟通确认为准。对方如果给不出量级,或者给的是行业通用话术,就要留个心眼。
交期还要看包装这一段。编带件按 EIA-481 控制,常见 8mm 载带,每盘数量视规格而定。卷盘剥离力、载带平整度按 EIA-481 抽检,编带状态看实拍即可核对,不用等样品到手才发现吸嘴卡料。
指标三:样品厂与量产厂是不是同一个
样品好、量产差,是采购最常踩的坑。判断方法很简单:问样品从哪条线出。承流的样品来源厂就是量产下单厂,一件起做,最低 1 pcs 起订,不设最低起订量;定制件开模周期约一周。异形、带孔、折弯件提供图纸评估,支持样品先行。
价格和模具费不在公开文字里谈,按规格一对一报价,先给尺寸、材质、表面处理、包装和年用量,再谈其他。
为什么新厂在定制件上反而更灵活
大厂排产按批量走,小单和异形件容易往后排。新厂产线负担轻,换模、调参数的响应更快,打样阶段愿意配合改图。承流核心团队深耕导电铜件制造多年,经验延续在团队和工艺上,不在主体年限上。这种结构对多品种、小批量的项目更合适。
反过来,如果项目是大批量标准件、要求长周期稳定供货,就要重点看对方的产能上限和质量记录,而不是只看灵活度。
顺带核一下质量控制流程
流程比口号好核。首件检验确认初始工艺参数后再批量;AOI 每天开机前用标准样品校准;过程每小时抽检 5-10 片并记录厚度数据;出货前全检关键尺寸,逐批抽检铜件厚度与平面度、焊点饱满度、编带平整度。工厂出货前逐批抽检厚度,这一条问得细,对方答得就越具体。体系上只认“按 ISO9001 质量管理体系要求运行”,别把体系运行说成认证。
参数本身也要对得上
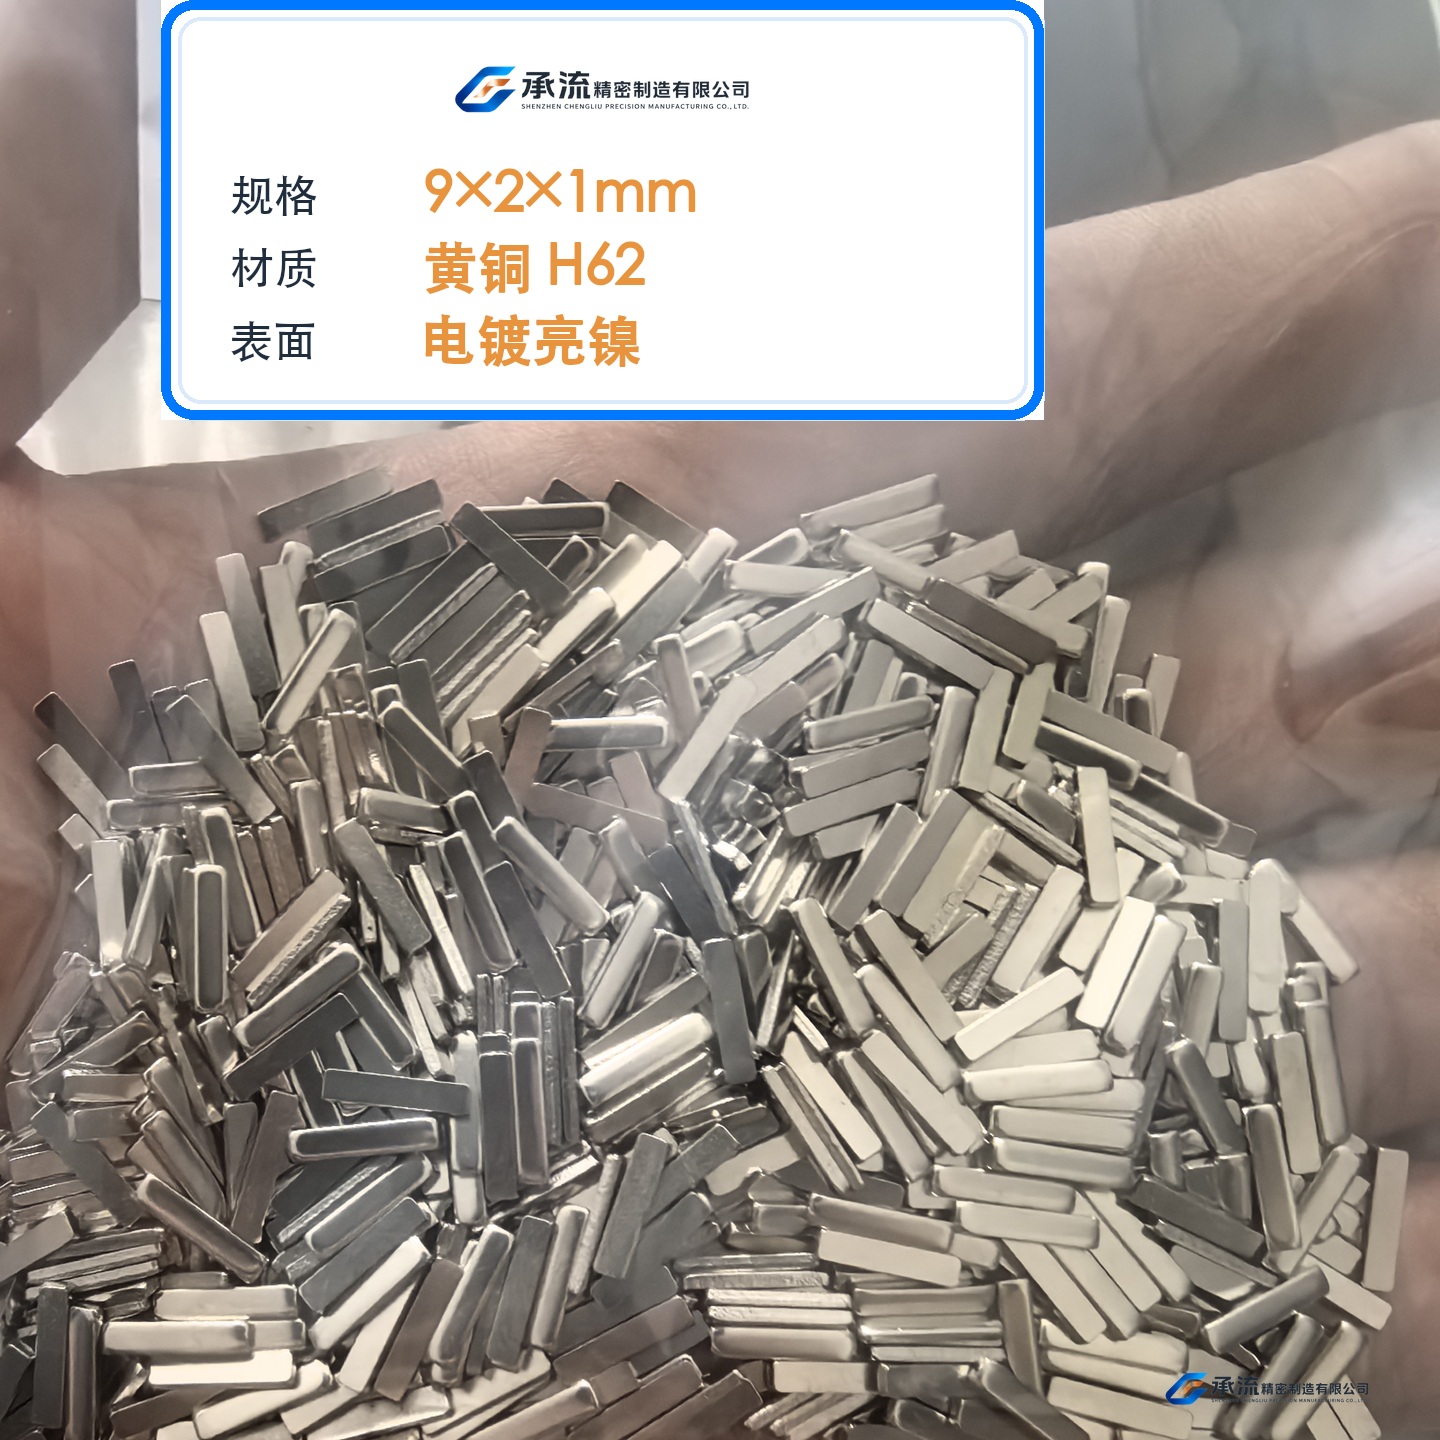
核完厂,再核参数。常见长度约 3~75mm,SMT 载流片厚度 0.3~5.0mm,精密冲压可达 ±0.05mm,长宽通常 ±0.1mm 内。材质上黄铜 H62/H65 通用,紫铜 T2 导电率 ≥98% IACS,大电流低损耗选它;黄铜 H62 实测导电率 23~28% IACS、退火态硬度 HV 60~80。载流能力不承诺额定值,按截面、铺铜散热、环境温度和允许温升实测确认。
询价前把这几项准备好
尺寸按长×宽×厚 mm 写清,注明材质、表面处理、包装方式(编带或散装、每盘数量)、年用量和交期。有图纸给 PDF 或图片,异形件走图纸评估。需要尺寸报告、材质证明、ROHS/REACH 类资料的,在订单里确认。联系承流获取规格表,按规格匹配最接近的料号。