 微信扫码 · 一件起做
来料检验要点:铜件来料先核对外形与镀层
来料检验先看外形与镀层,再谈尺寸。铜件批次波动多从这两处露出,先拦下来,后面冲压、编带、贴片才稳。本文列出来料核对顺序与常见偏差,供采购与硬件工程师对照使用。
结论先说:来料先核外形,再核镀层
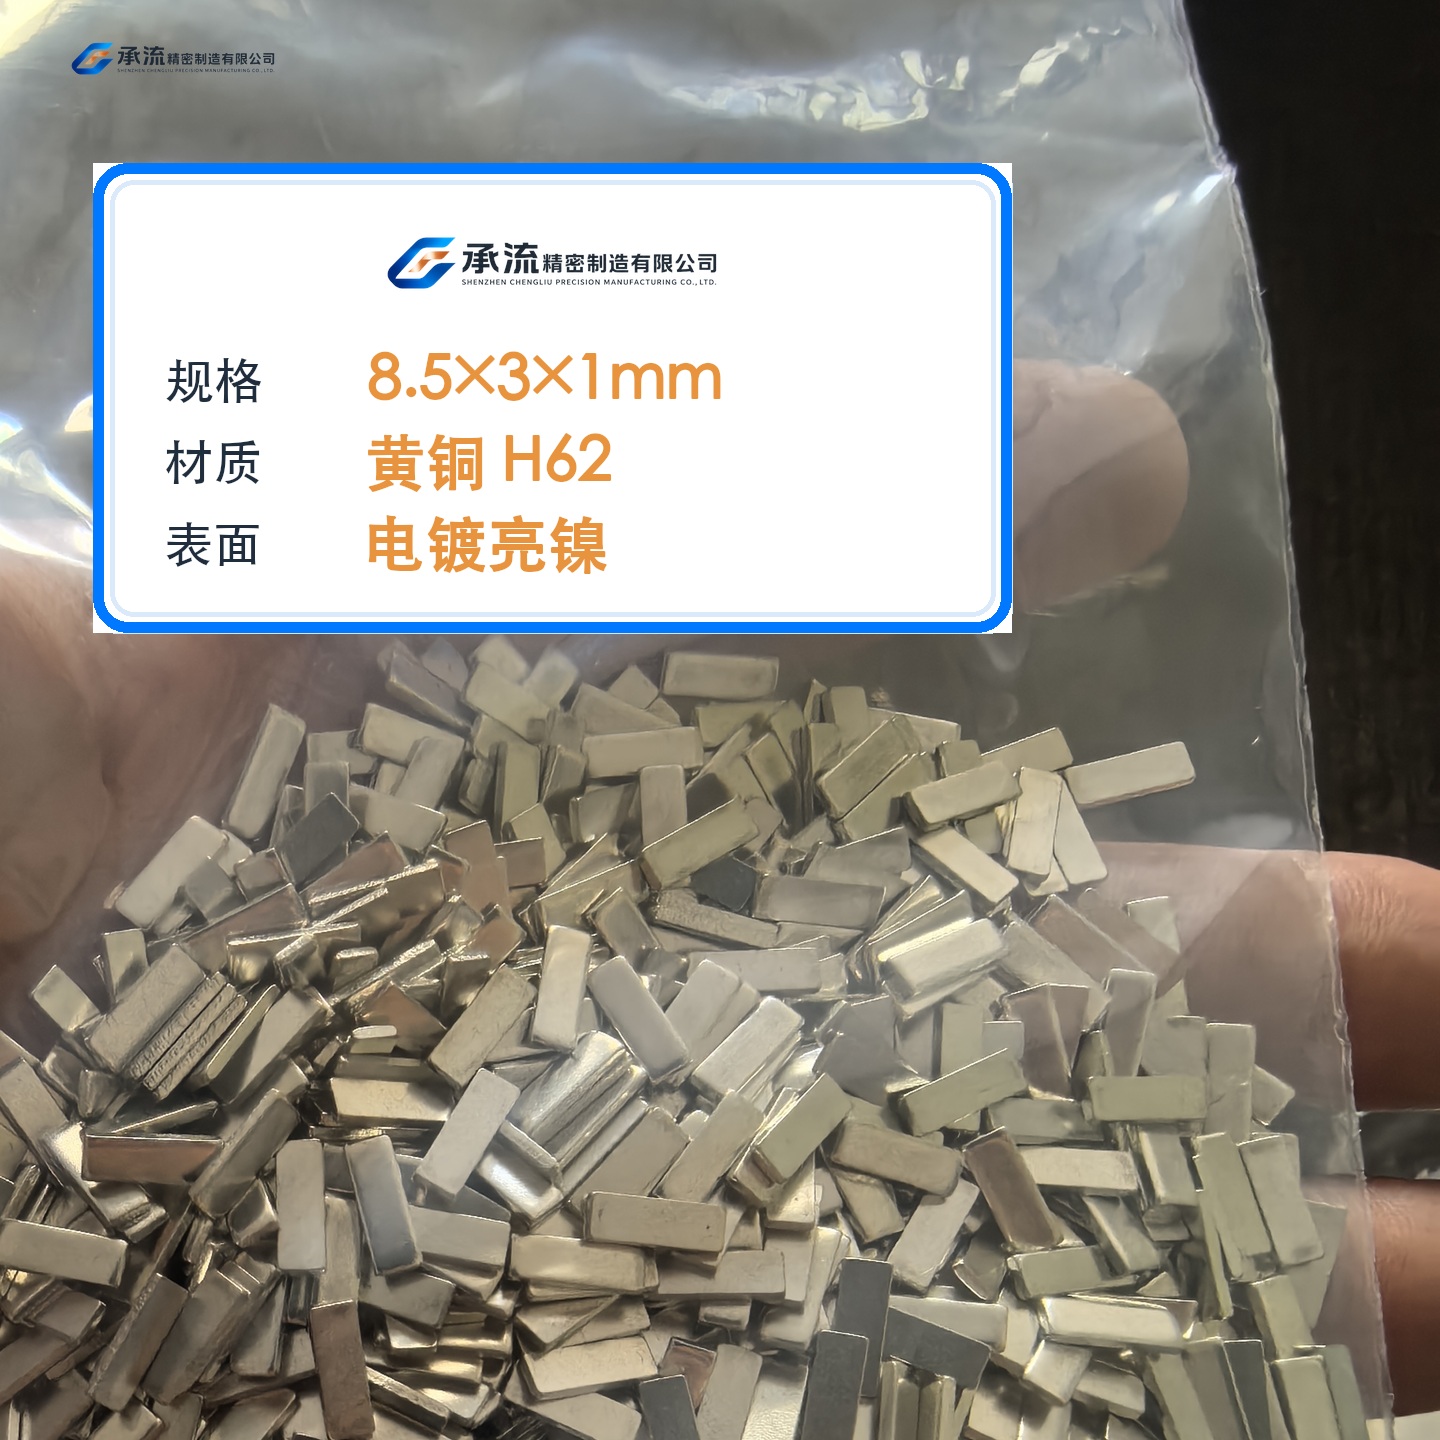
铜件来料检验,顺序不能乱。先看外形:料号、长宽厚标注、孔位、折弯方向、有无毛刺与压伤。再看镀层:颜色是否一致、有无露底、发花、划伤。尺寸放在这两项之后。原因很直接:外形与镀层是批次波动的第一现场,先拦下来,后面冲压、编带、贴片才不会被带着跑。
第一步:外形核对,对的是图纸不是印象
外形核对要拿图纸对,不靠记忆。核对项包括:长×宽×厚标注是否与料号一致(料号规则为 CL-长×宽×厚-材质代码,如 CL-60×10×3-T);孔位、孔径、折弯方向;边缘有无毛刺、压伤、变形。贴片件还要看平面度,平面度不好,贴片吸嘴容易卡阻。这一步在来料环节做,比在编带机上发现要省事。
第二步:镀层核对,颜色与均匀性先看
镀层核对先看颜色一致性。同一批颜色发花、深浅不一,说明槽液或前处理有波动。再看有无露底、起泡、划伤、氧化点。镀锡件关注上锡面是否均匀;镀镍件关注致密度与外观。镀层厚度按 2~8μm 口径控制,具体批次是否达标需按实测或供方报告确认,来料环节以目视加抽测为主。
第三步:材质与批次标识不能省
材质要核对。黄铜 H62/H65 与紫铜 T2 外观接近,混料后导电率差异明显:紫铜 T2 导电率 ≥98% IACS,黄铜 H62 实测 23~28% IACS。来料先核对外形与镀层再上机,同时核对材质证明与批次标识,避免材质波动影响尺寸与信号完整性。材质证明按订单确认提供。
批次波动常从哪几处露出
常见露出点:一是厚度,同批不同盘厚度手感不一;二是平面度,贴片件翘曲;三是镀层颜色分段;四是毛刺方向不一致。这些不需要仪器也能先看出来。工厂出货前逐批抽检铜件厚度与平面度,来料端同样按这个思路做,两头对得上,批次波动就难流到产线。
编带件来料,多看一步载带状态
编带件按 EIA-481 标准,常见 8mm 载带。来料除核对外形与镀层,还要看载带平整度、有无压伤、料袋是否破损、卷盘有无变形。编带状态看实拍即可核对,发现载带压伤或料袋破损,先隔离再判。每盘数量以具体规格现货为准,来料按标签核对,不按经验估。
来料记录怎么留,后面才好追
记录要能追到批次。写清料号、材质、表面处理、来料日期、抽检项与结果、异常描述与处理方式。异常件拍照留存,标明位置。后续若出现贴片卡料或焊点上锡不良,凭记录能快速定位是来料还是工艺。尺寸报告、材质证明、ROHS/REACH 类资料按订单确认出具。
采购对接要点
询价与来料前,把尺寸(长×宽×厚)、材质、表面处理、包装方式与数量一次给全,减少批次来回。承流支持来图定制、一件起做,开模周期约一周;常规交期 7~9 天、最快 5 天,以订单评审沟通确认为准。需要规格表或来料检验对照清单,联系承流获取。