 微信扫码 · 一件打样
编带包装与仓储
• 关键要求举例:250mm 载带长度上最大弯曲 1mm;口袋(pocket)尺寸与整体尺寸公差有规定;标准对载带材质不强制(PS/PC/PET 均可,常见黑色/透明抗静电)。
1. 编带标准(我们 8mm 编带的对标表述)
• 行业标准:EIA-481(及国际对应 IEC 60286-3)规定载带/盖带/卷盘尺寸与公差。
• 关键要求举例:250mm 载带长度上最大弯曲 1mm;口袋(pocket)尺寸与整体尺寸公差有规定;标准对载带材质不强制(PS/PC/PET 均可,常见黑色/透明抗静电)。
• 载带宽度系列:8、12、16、24、32、44、56、72mm…(我们贴片小铜条常用 8mm 载带;宽度-深度比约 2.5 保证成型稳定)。
• 上盖带常见宽度:5.3/5.4/9.3/13.3/21.3mm…,自粘式(透明/茶色)或热封式。
• 按EIA-481标准抽检载带平整度,确保贴片机送料顺畅。
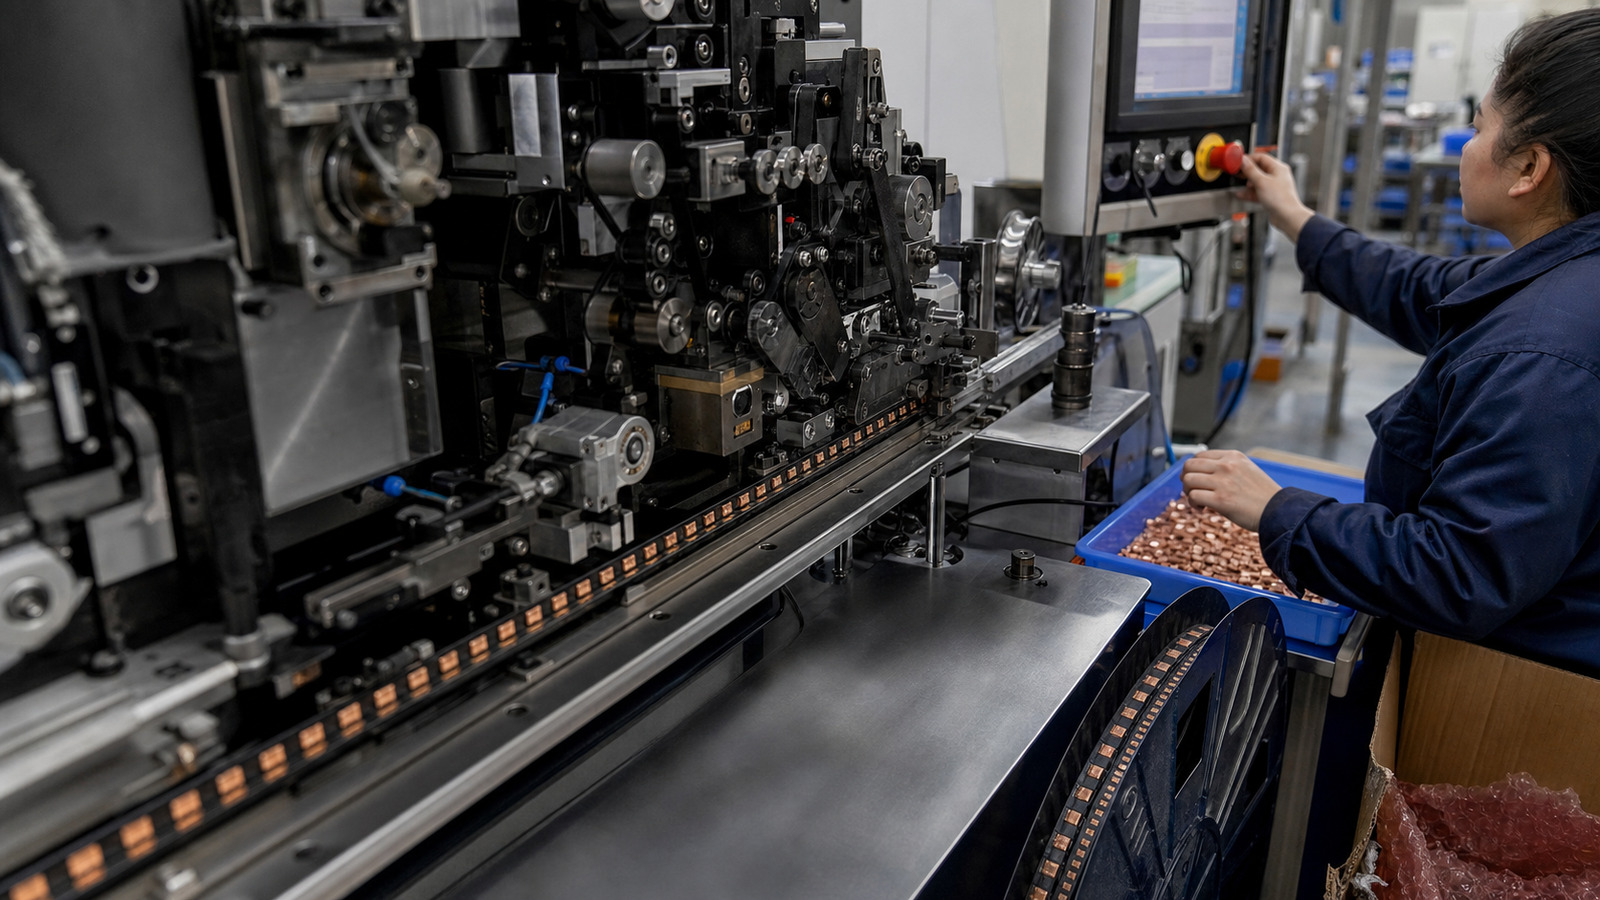
• 我们贴片小铜条常用8mm载带,符合EIA-481标准,适用于主流贴片机送料器,实现自动送料、定位与贴装。
2. 封合拉力(剥离力)——编带质量核心指标
• 载带与盖带封合力需在合适范围:太低运输易脱盖、太高贴片机剥离困难/抛料。
• 行业用"引拔力/剥离力测试仪"按 EIA-481 要求抽检——编带质检:"按 EIA-481 抽测上盖带剥离力,保证贴片机 8mm 供料顺畅。"
• 确保贴片机稳定运行。
3. 仓储与防潮(编带/散装件交付常识)
• 电子元件受潮(MSL 湿度敏感等级):回流焊高温使内部水汽快速膨胀 → 鼓包/爆米花/裂纹。铜条类无塑封体,受潮风险远低于 IC,但仍注意防氧化。
• 干燥包装组合:铝箔防潮袋 + 干燥剂(用量按袋面积算,1 Unit≈吸水 2.85g,目标袋内 RH<10%@25℃)+ 湿度指示卡 HIC。
• 小尺寸贴片铜片包装应选择编带或托盘,防止运输中碰撞变形。
• 上机前检查铜片有无毛刺,避免贴片偏移。
4. 确认编带时的参数清单
1. 载带宽度 8mm / 12mm…(按产品尺寸)
2. 口袋尺寸(长×宽×深,需留取放余量)
3. 盖带类型(自粘/热封)与颜色
5. 卷盘直径/标签(料号+数量+批次)
6. 剥离力抽测 + 编带方向(首件方向标记)
• 载带规格与材质(8~72mm 系列、PS/PC/PET、抗静电)— 东莞华栩/万国企业网
• 引拔力测试仪(载带盖带封合拉力,EIA-481 要求范围)— hi1718
出货与参数确认
• 出货前逐批核对编带平整度,确保元件不变形;镀镍件尤需关注载带平整度(镀层应力可能导致变形)。
• 编带剥离力与载带平整度按 EIA-481 标准抽检,确保贴片机稳定运行。
• 下单需提供:尺寸(长×宽×厚)、材质(H62/H65/T2)、表面处理(镀锡/雾锡/镍/金)、包装要求(编带/袋装)、料号。
SMT贴片铜片编带包装与仓储
• 编带包装:按EIA-481标准,每盘2500-12000片不等,方便自动上料。
• 仓储:存放在干燥洁净环境中,避免镀层受潮腐蚀。
铜片储存条件
铜片储存需保持干燥洁净,避免划伤镀层,防止过期或氧化影响使用。
编带剥离力与平整度抽检
• 卷盘剥离力、载带平整度按 EIA-481 标准抽检。
• 剥离力不合适会导致盖带拉不开或运输中掉件。
• 载带穴位深度与铜片厚度需匹配,确保铜片在穴内不晃动。
• 出货前逐批抽检,避免产线停线。
编带状态核对要点
• 载带是否平整、穴位是否对正、盖带是否贴合。
• 这些在出货前逐批抽检,比事后在产线上发现更省事。
编带储存与运输注意事项
• 避免划伤镀层、受潮和接触腐蚀性气体。
• 编带卷盘避免重压和挤压,防止变形。
• 散装袋装取用后及时封口,减少镀层暴露时间。
编带平整度与贴片效率
编带平整度直接影响贴片吸嘴取件和锡膏高度,不平整的编带可能导致吸嘴取不到、带偏或抛料。工厂出货前会逐批抽检铜片厚度与平面度,同时检查编带平整度和卷盘剥离力,确保贴片效率。
EIA-481标准口袋开模特点
EIA-481标准载带中,铜片口袋通常按图纸开模,非标准现货口袋,适用于异形件。
载带袋底厚度与材质选择
铜件重量大时,需关注载带袋底的厚度和材质。袋底偏薄或材质偏软,长时间码放后可能被压陷,影响贴装。建议袋底厚度和材质根据铜件重量和形状选择,避免袋位塌陷。
编带包装与散装选择依据
编带件适合批量产线,散装/袋装多用于打样和小批量。选择包装方式需考虑生产规模和需求,并提供相关图纸以评估编带稳定性。
贴片件厚度与平面度控制
• 厚度和平面度影响吸嘴取料与锡膏高度,是关键控制项。
• 常规公差精密冲压可达 ±0.05mm,长宽通常控制在 ±0.1mm 内,厚度建议 ±0.05mm。
• 编带按 EIA-481 标准,卷盘剥离力与载带平整度按标准抽检。
载带平整度与走带问题
载带平整度差会导致走带拱起,影响供料顺畅。建议通过手工拉盖膜感受阻力,检查载带是否有明显波浪。
编带平整度影响焊接一致性
• 编带按EIA-481标准,卷盘剥离力、载带平整度按EIA-481抽检。
• 铜件储存要干燥洁净,避免划伤镀层、受潮和接触腐蚀性气体。
载带存放环境要求
载带应存放在干燥洁净的环境中,避免受潮变形,存放环境温度和湿度需符合产品规格要求。
载带导轨宽度调整方法
载带导轨宽度需按载带规格调整,调整后应锁紧固定,防止载带左右摆动。
编带包装核对要点
编带包装核对时需注意铜件方向一致性,有无翻面。可通过对实拍照片或开袋目视检查来确认。
载带剥离力检测方法
工厂出货前会按EIA-481标准抽检载带的剥离力,确保剥离力稳定,避免盖带撕开时带电,导致元件跳料或翻面。检测方法包括使用专门的剥离力测试仪,对载带进行均匀拉伸,记录最大剥离力值。
载带口袋深度与元件匹配的重要性
载带口袋的深度和平面度需要与元件厚度匹配,以确保元件在口袋内稳定,减少走带时的摩擦,降低静电和跳料的风险。不匹配可能导致元件晃动,增加静电积累和跳料概率。
EIA-481 标准载带规格
贴片件走编带时,应按照 EIA-481 标准进行包装,常见载带宽度为 8mm。每盘数量有 2500、3000、4000、5000、10000、12000 片等,具体数量以现货为准。
编带包装外观检查
工厂出货前应逐盘核对载带平整度与卷盘外观,编带状态可通过实拍进行核对,避免上机后发现问题。
载带宽度与铜片尺寸匹配
载带宽度应按照EIA-481标准选择,常见为8mm,但需注意其代表的是载带宽度而非铜片宽度。铜片尺寸超出载带腔体范围时,需更换载带规格或调整包装方式。
剥离力与载带平整度抽检
盖膜剥离力和载带平整度是工厂出货前的检验项目。剥离力过大或过小都会影响送料,载带平整度不佳会导致走料偏移。这两项按EIA-481标准抽检。
编带状态对AOI的影响
编带变形会导致贴装偏移,AOI上表现为位置偏差而非焊接缺陷,需按EIA-481标准抽检载带平整度。
编带标准与厚度控制
编带应按照EIA-481标准进行,厚度和平面度是关键控制项,直接影响贴片吸嘴取料和锡膏高度。工厂在出货前会进行逐批抽检,确保厚度与平面度符合要求。
编带包装的关键控制项
厚度和平面度是编带包装的关键控制项。厚度偏差会改变锡膏高度,平面度差会影响吸嘴取料。编带包装按EIA-481标准,常见8mm载带,每盘数量以具体规格现货为准。
编带包装的尺寸标注方法
• 尺寸统一按 长×宽×厚 mm 标注。
• 例如:10×2×1mm 表示长 10、宽 2、厚 1。
• 编带件需说明载带宽度与每盘数量要求。
铜片编带剥离力与平整度标准
编带件按EIA-481标准,常见8mm载带,适配贴片机自动上料;卷盘剥离力与载带平整度按EIA-481抽检。
编带与贴装的关键控制项
贴片件的厚度和平面度影响吸嘴取料与锡膏高度,是关键控制项。铜件热容较大,回流焊预热与保温需充分,升温斜率不宜过陡。建议先小批量试焊,确认温度曲线、锡膏厚度、焊点饱满度后再批量。
贴片铜片SMT回流焊注意事项
贴片铜片走SMT回流焊时,需注意预热和保温,升温斜率不宜过陡,建议先小批量试焊确认温度曲线再批量。
EIA-481标准编带
编带按EIA-481标准,常见8mm载带,每盘数量视规格而定。
编带件规格与标准
• 按EIA-481标准,常见8mm载带。
• 每盘数量以具体规格现货为准。
编带状态与贴片机兼容性
贴片件按 EIA-481 标准编带,工厂出货前会逐批抽检铜片厚度与平面度,确认贴片吸嘴不卡阻,同时看编带平整度。
贴片件编带状态检查
• 编带状态通过实拍核对;
• 检查内容:铜片厚度与平面度、焊点饱满度、编带平整度。
常见问题
如何选择合适的载带宽度?
根据产品尺寸选择,贴片小铜条常用8mm载带,宽度-深度比约2.5保证成型稳定。12、16、24mm等宽度适用于不同规格产品。
编带剥离力控制在什么范围合适?
按EIA-481标准抽测上盖带剥离力,确保运输不脱盖且贴片机剥离顺畅。太低易脱盖,太高会导致贴片机剥离困难/抛料。
编带包装后如何存储才能防止氧化?
编带卷盘真空/防潮袋包装,附干燥剂和湿度指示卡。建议开封后48h内贴装或密封存储,避免镀层受潮氧化。
确认编带包装需要提供哪些参数?
需确认载带宽度、口袋尺寸、盖带类型与颜色、每卷数量、卷盘直径/标签、剥离力抽测标准及编带方向,确保与客户设备匹配。