 微信扫码 · 一件起做
铜排毛刺控制:装配与电气风险怎么防
铜排毛刺会刮伤镀层、卡住装配、影响贴片与接触。本文讲清毛刺从哪来、会带来哪些装配与电气风险,以及冲压模具、去毛刺、检验和来料核对这几个控制点怎么落地。
毛刺不是外观问题,先看它卡在哪
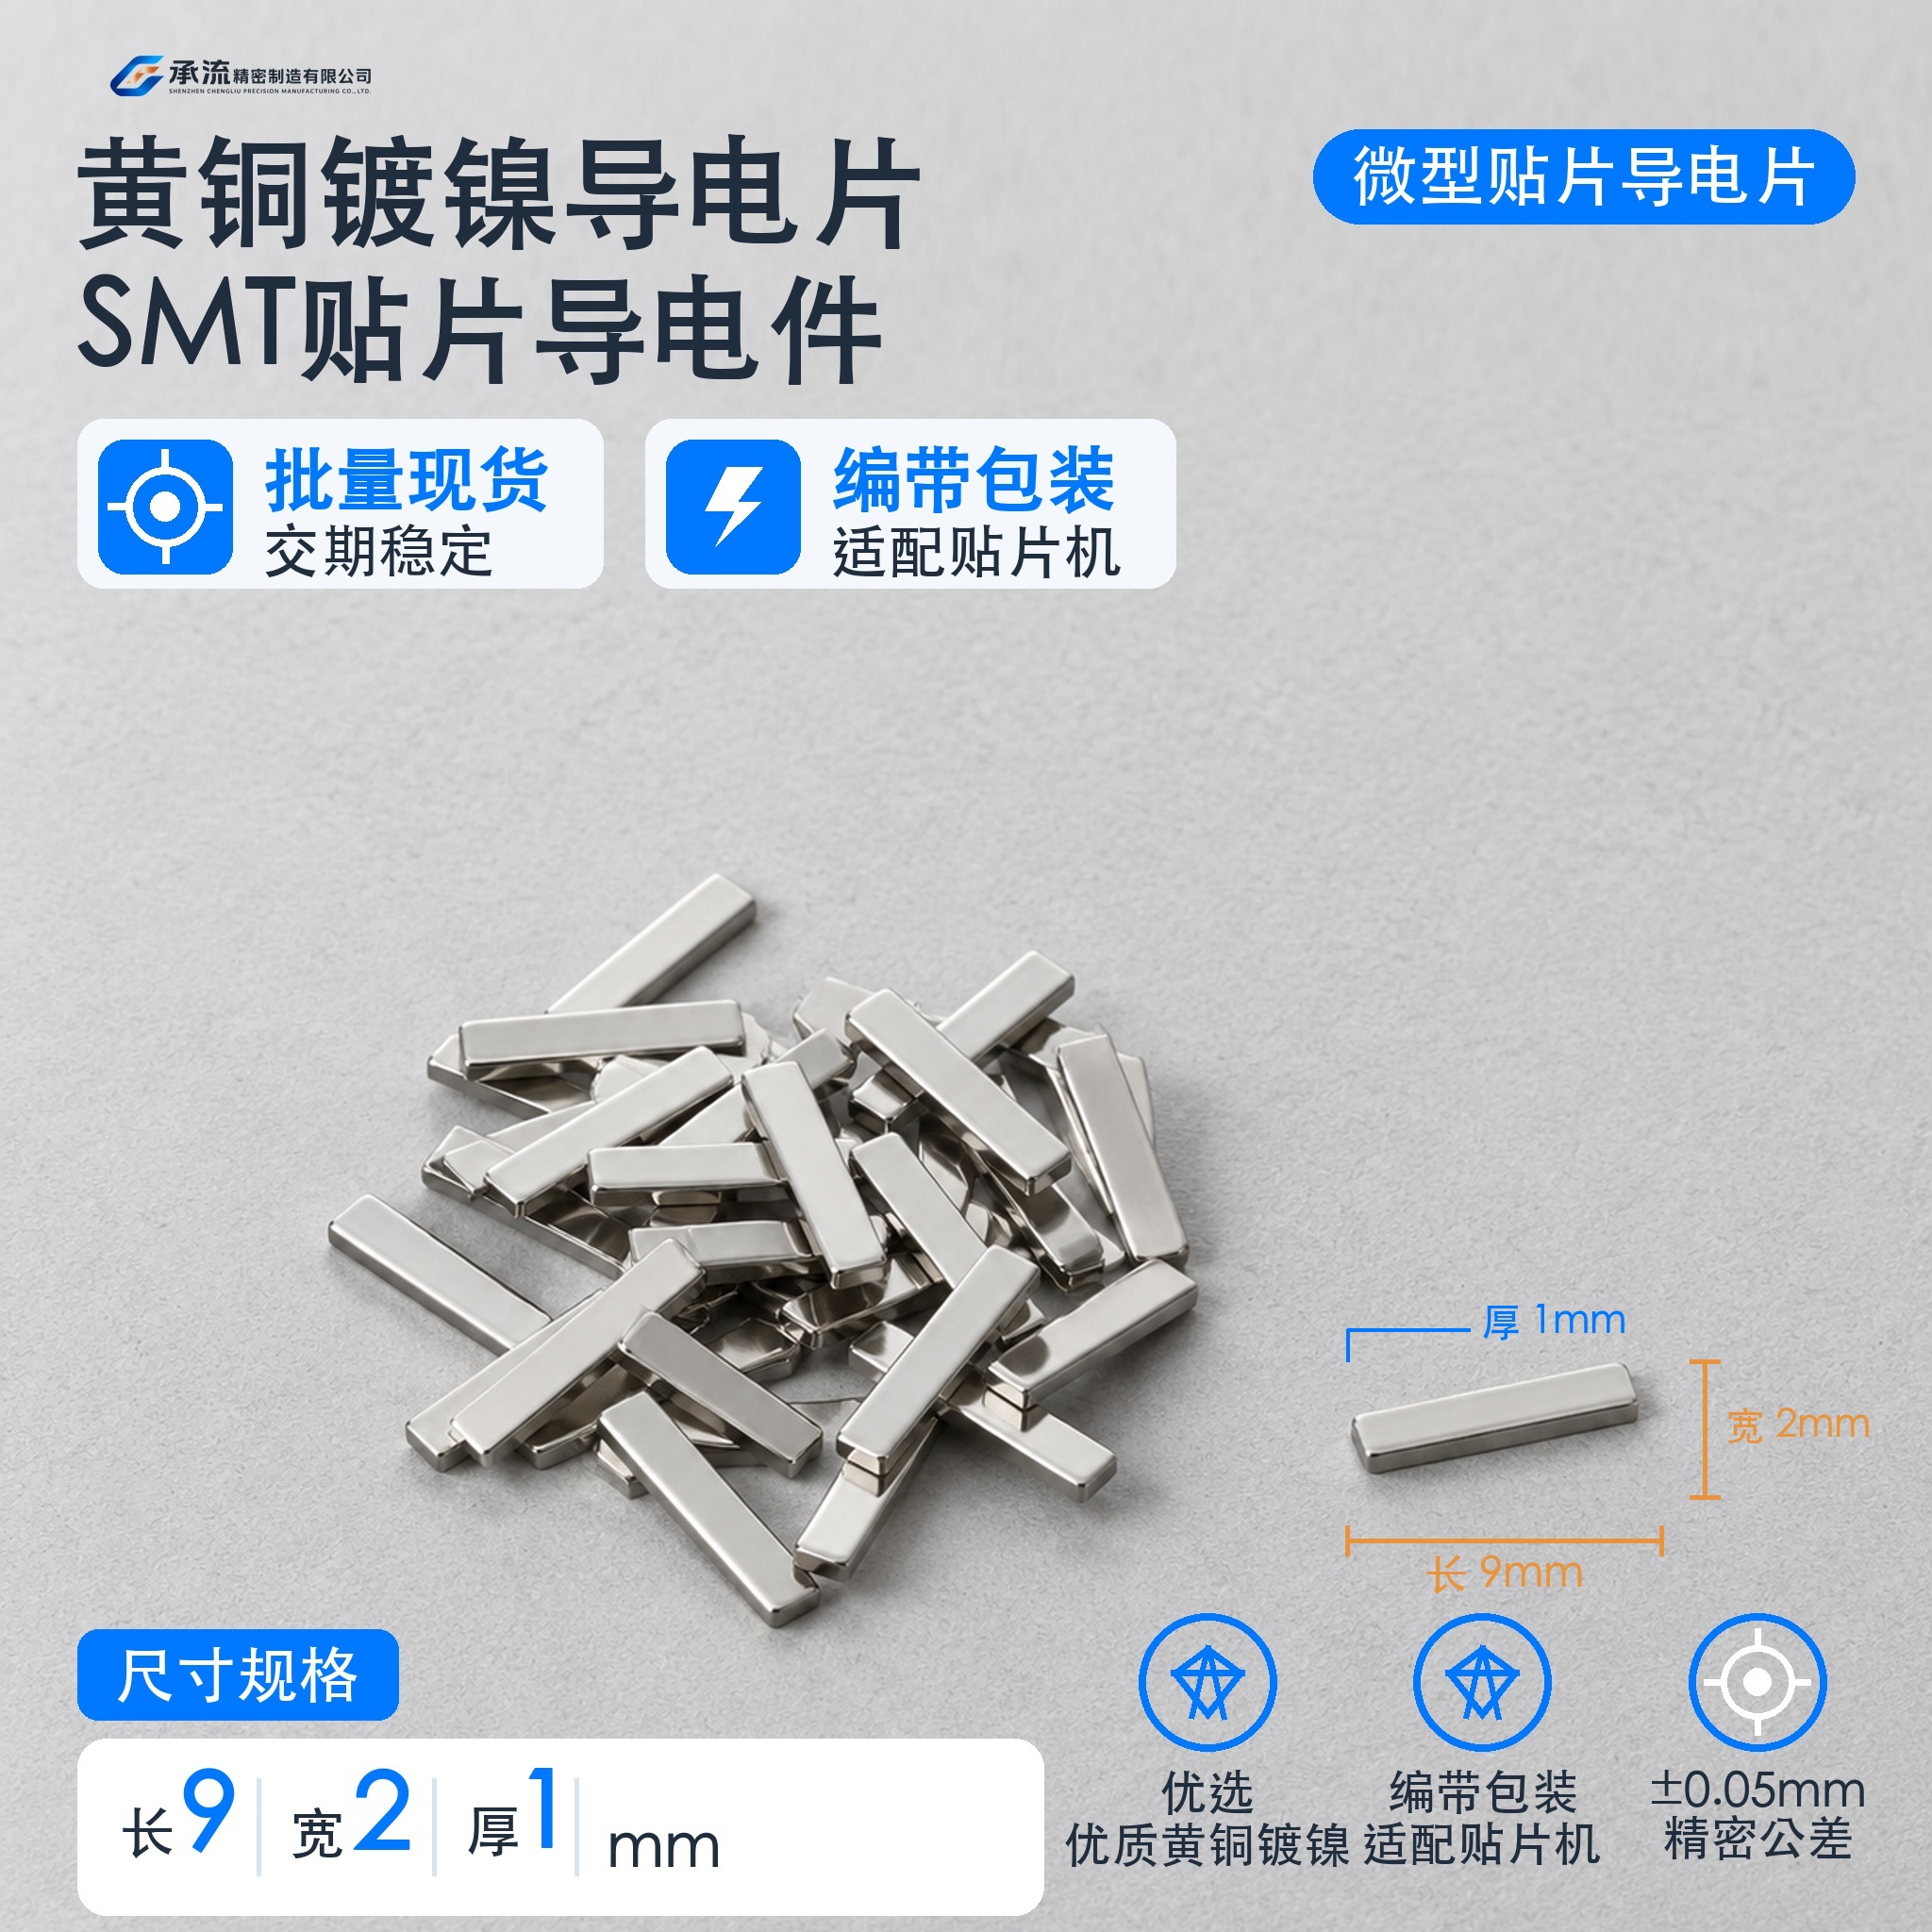
铜排、Busbar 汇流排、SMT 载流片下料冲裁后,边缘会留翻边和毛刺。它不只是看着不整齐:毛刺会刮破镀层,装进壳体时刮伤绝缘件,贴片件还会影响吸嘴取料和锡膏贴合高度。采购和结构工程师在评审图纸时,就要把毛刺允许范围写进去。
毛刺从哪来:冲压工序的几个源头
连续模冲压的毛刺主要来自三处:刀口磨损、冲裁间隙偏大、以及折弯与冲孔的顺序安排不当。刀口用久了刃口变钝,剪切面撕裂带变大,毛刺就高。间隙不匹配时,断面塌角与毛刺同时出现。承流走的是连续模冲压→电镀→外观与尺寸检验→编带或袋装的链条,毛刺在冲压段就要控住,不能指望电镀后补救。
装配端:毛刺会带来哪些麻烦
第一是刮伤。毛刺边缘在周转、编带、贴装过程中刮花镀锡或镀镍层,露铜处容易氧化,焊接上锡变差。第二是干涉。带孔件、折弯件毛刺朝向不对,压装时顶住孔壁或壳体,装配力变大甚至压裂。第三是贴片件问题:编带里的贴片铜条若边缘毛刺外翻,吸嘴取料姿态偏移,回流后立碑、偏移的概率上升。这些需按实测与图纸评估确认,不能凭经验下结论。
电气端:毛刺和接触、载流的关系
毛刺本身不直接决定载流,但它改变接触状态。毛刺集中在接触面,实际贴合面积变小,接触电阻上升,局部发热。镀层被毛刺刮破后,铜面暴露,长期存储或高温环境下氧化,接触稳定性变差。承流对外不承诺具体额定电流,载流能力需按实测温升确认;毛刺控制属于把变量收窄的那一类工作。
控制手段一:模具与工艺参数
刀口按磨损周期修磨,不等到毛刺明显超标才处理。冲裁间隙按料厚匹配,薄料与厚料分开设定。冲孔、折弯的先后顺序在开模评审时定好,避免折弯把毛刺翻到功能面。首件检验确认初始工艺参数后再批量,这是承流工厂的固定动作。
控制手段二:去毛刺与镀前处理
去毛刺方式按件型和批量选:小件可滚筒或振动光饰,带折弯和精度面的件以模具控制为主、手工修整为辅,避免光饰把尺寸和平面度带偏。去毛刺后要清干净残留,再进电镀。镀锡、镀镍层厚度按 2~8μm 口径控制,镀前毛刺没处理掉,镀层覆盖不住尖角,反而更容易起皮。
控制手段三:检验与来料核对
过程抽检每小时看一次边缘状态,记录厚度数据;出货前全检关键尺寸,逐批抽检铜件厚度与平面度,编带件还要看载带平整度和剥离力,按 EIA-481 抽检。工厂实操上,来料先核对外形与镀层再上机,避免材质或批次波动把毛刺问题带进产线;编带状态看实拍即可核对,比只看报告直接。
采购下单时怎么写清毛刺要求
询价时给全尺寸(长×宽×厚)、材质(黄铜 H62/H65 或紫铜 T2)、表面处理、包装方式与年用量,并在图纸上标出功能面、接触面和毛刺允许方向。异形、带孔、折弯件提供图纸评估,一件起做,开模周期约一周,样品来源厂即量产下单厂。常规交期 7~9 天、最快 5 天,以订单评审沟通确认为准。具体毛刺限值与检验方法,联系承流获取规格表,按图纸逐项确认。