 微信扫码 · 一件起做
铜铝连接为什么会腐蚀:电偶腐蚀机理与隔离做法
铜铝直接接触,在有电解液和电位差时会形成电偶腐蚀。本文讲清机理,给出垫片隔离、镀层过渡、密封防潮、结构选型四类做法,并说明采购时该核对哪些项目。
先给结论:铜铝能连,但不能裸接
铜铝连接件在电池模组、储能汇流排、充电桩里很常见。铜导电好,铝轻、成本低。问题出在两种金属直接贴合:接触面一旦有潮气和离子,就构成原电池,铝侧被腐蚀。解法不是不用铜铝,而是把接触面处理干净,中间做过渡,外面做密封。具体能撑多久,需按实际工况实测确认。
电偶腐蚀怎么发生的
铜和铝的标准电极电位不同,铝更负。两者贴合且表面有电解液膜时,电子从铝流向铜,铝以离子形式溶出。腐蚀集中在铝侧,靠近接缝的位置最先出现白粉、麻点,随后接触电阻上升,连接点发热。三个条件缺一不可:电位差、电解液、电子通路。设计和装配能动手的,主要是断掉电解液这一环。
镀层是常用的过渡手段
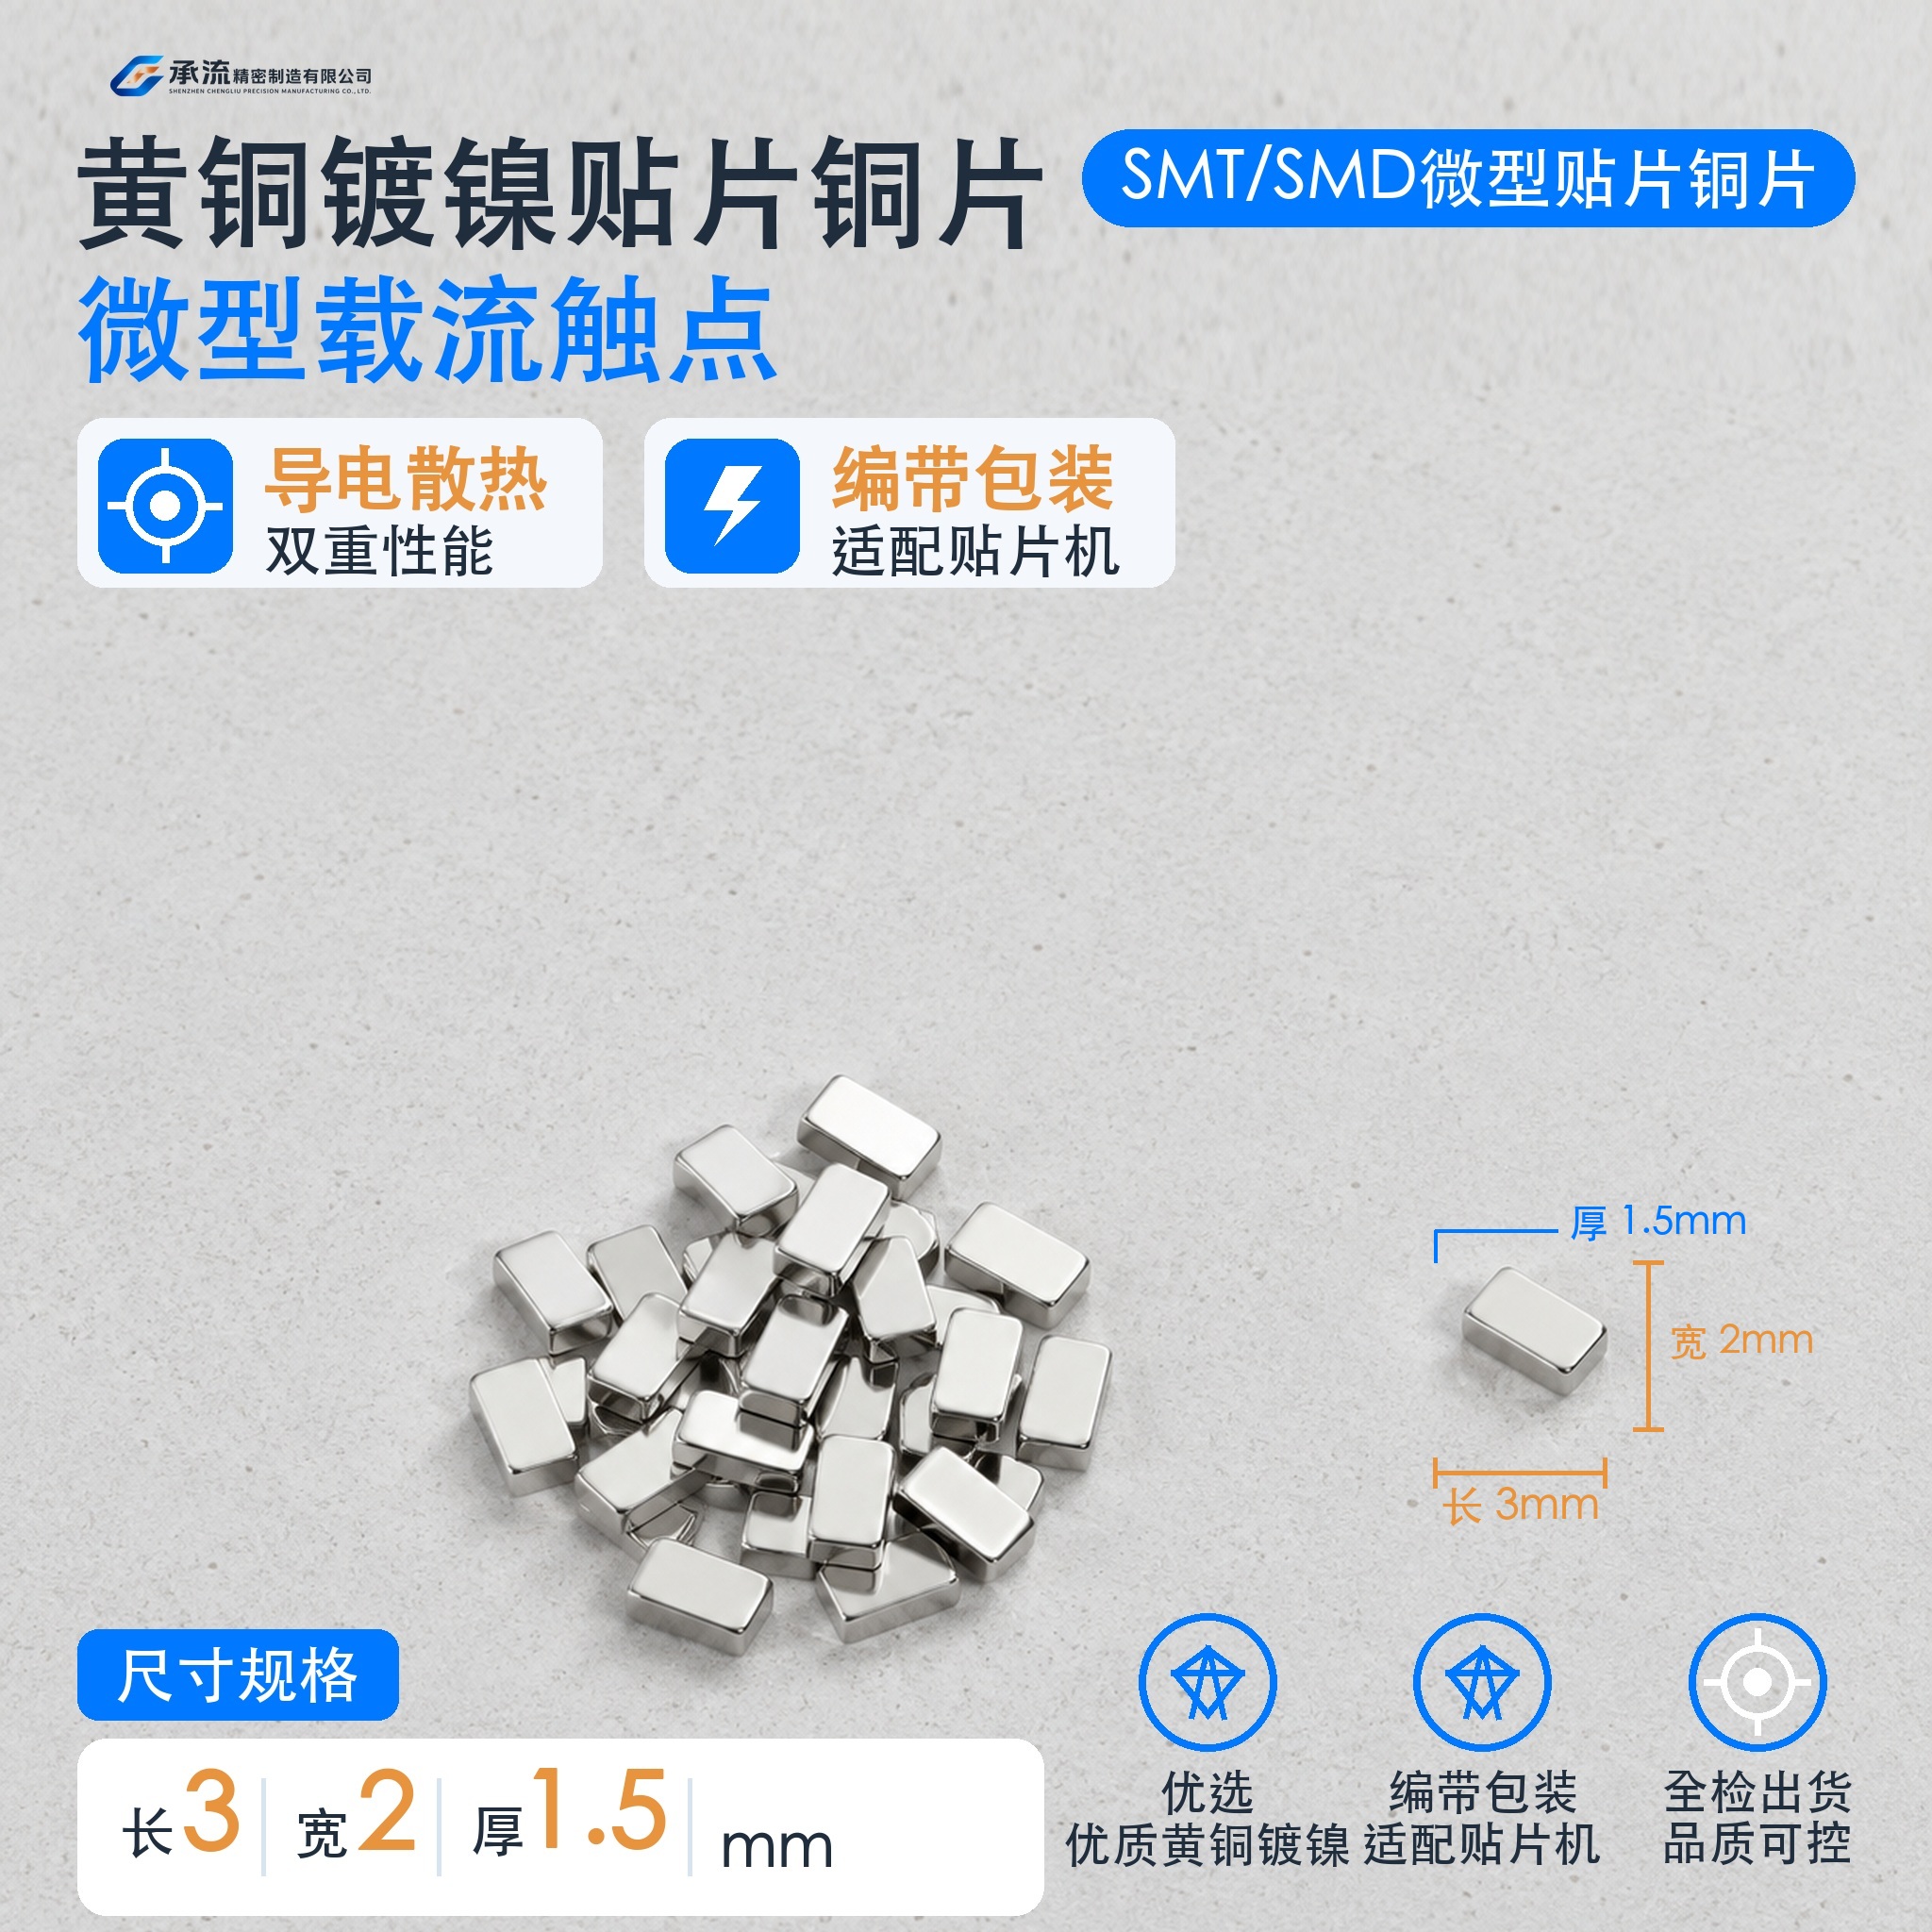
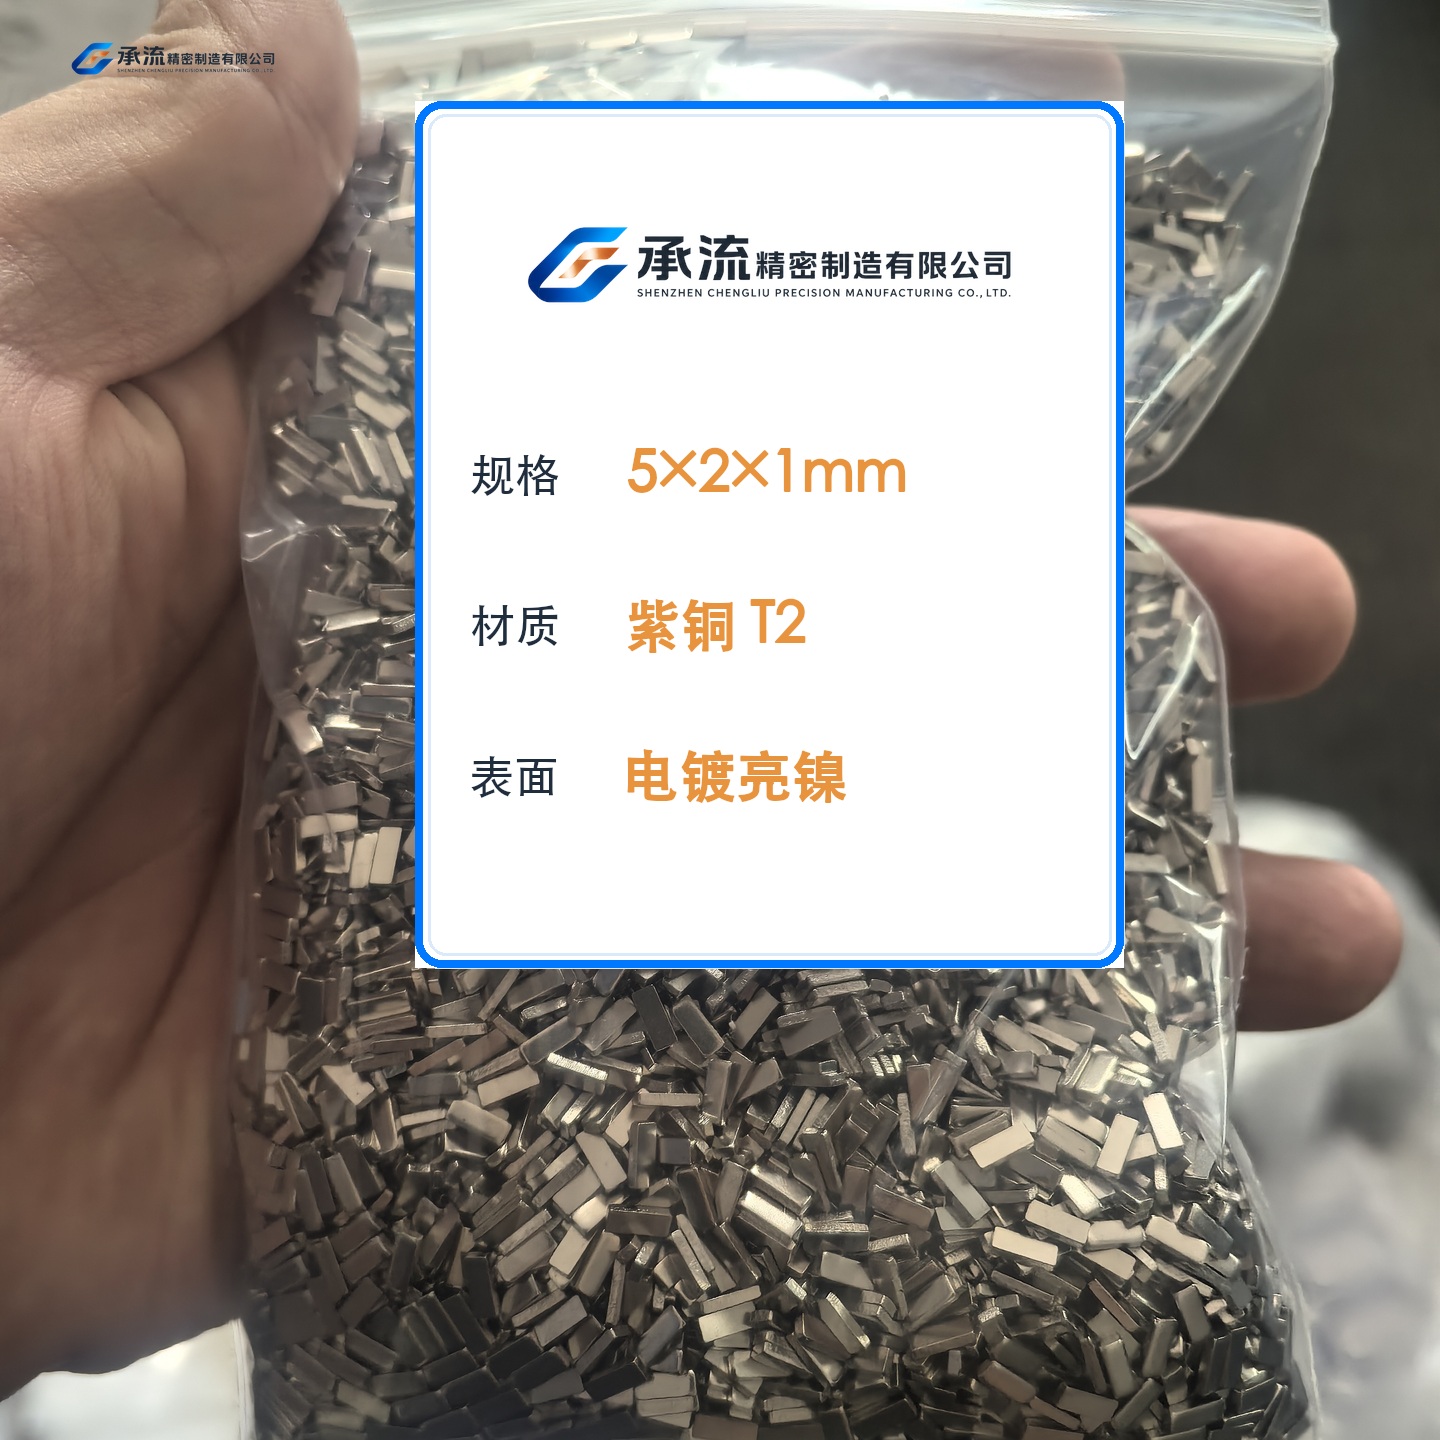
承流的做法是在铜件表面做镀锡或镀镍,镀层厚度按公司口径控制在 2~8μm。镀层把铜基体与铝隔开,同时锡、镍与铝之间的电位差比铜铝小,腐蚀驱动力下降。镀锡的另一个好处是上锡快,便于后续焊接。镀层不是越厚越好,太厚会影响折弯和贴装,具体厚度按图纸和实测确认。工厂出货前逐批抽检厚度与平面度,编带件还要看载带平整度,编带状态看实拍即可核对。
垫片与结构隔离
铜排与铝排必须贴合时,中间加不锈钢垫片或镀镍垫片,把两种金属分开。螺栓连接处用带绝缘涂层的垫圈,减少电解液在缝隙里停留。接触面先打磨去氧化层,再涂导电膏,装配后尽快紧固,避免打磨面长时间暴露在空气里。异形、带孔、折弯的过渡件可以按图纸评估,先做样品试装。
密封与排水要一起考虑
很多腐蚀不是材料选错,是结构积水。接缝朝上、凹槽无排水、灌胶没封住边缘,都会让潮气长期停留。设计时让接缝避开积水区,必要时用密封胶或灌封把接触面封起来。户外和储能场景对防潮要求更高,常规按 48 小时中性盐雾控制,客户有特殊要求可做到 72 小时,也可送第三方盐雾测试。具体等级按使用环境确认。
载流与温升要按实测确认
腐蚀会让接触电阻变大,发热随之上升,发热又加快腐蚀,形成循环。截面选择可参考铜导体空气自然冷却约 2~4A/mm² 的经验值,但这只是估算。实际可承载电流取决于截面、镀层、焊盘铺铜、环境温度和允许温升。承流不承诺具体额定电流,需按实测温升确认,或按图纸评估。加大截面、缩短路径、增加散热,是常用的工程做法。
采购对接要核对的几项
询价时把尺寸(长×宽×厚 mm)、材质(黄铜 H62/H65 或紫铜 T2)、表面处理、包装方式、年用量和交期一次给全。铜铝过渡件要说明铝侧牌号和接触方式,方便判断是否需要垫片或改镀层。来料先核对外形与镀层再上机,避免批次波动影响尺寸与接触。可提供尺寸报告、材质证明和 ROHS/REACH 类资料,具体以订单确认为准。一件起做,开模周期约一周,样品来源厂与量产下单厂一致。常规交期 7~9 天,最快 5 天,以订单评审沟通确认为准。
常见误区
一是以为涂了导电膏就不用管密封,导电膏挡不住长期潮气。二是把铜铝接触面直接焊在一起就当解决,焊点边缘仍是薄弱区。三是只看初始接触电阻,不做盐雾和温升验证。四是忽略铝侧氧化膜,装配前没处理,上机后电阻就偏高。这几点在打样阶段就能暴露,建议先小批量试装、试焊,确认后再批量。