 微信扫码 · 一件起做
盐雾48小时还是72小时:铜件镀层时长代表什么
盐雾48小时和72小时测的是镀层耐蚀能力,不等于实际使用寿命。本文说明两个时长的差别、什么场合要加严到72小时,以及采购询价时该怎么把盐雾要求写清楚。
先给结论:时长是镀层验收线,不是寿命承诺
中性盐雾试验把镀件放进盐雾箱,看镀层多久出现腐蚀迹象。48小时和72小时是两个验收档位,用来判断这批镀层致不致密、有没有漏镀。它不能直接换算成产品在客户机箱里能用几年。实际寿命受环境湿度、盐分、温度循环、通电发热和装配应力影响,需按实测和整机验证确认。
48小时是常规口径,72小时是加严口径
承流常规按48小时中性盐雾控制,客户有特殊要求时可做到72小时,也可送第三方盐雾测试出报告。两个数字的差别在于镀层厚度与致密度的余量,不是两种完全不同的工艺。镀锡、镀镍层厚度我们控制在2~8μm,具体取哪一档要结合件型和用途定,需按图纸评估确认。
什么场合值得提到72小时
长期高湿、沿海或海运周转、户外充电桩内部、储能柜等场景,采购常把盐雾要求写高一些。板级载流片如果装配后还有三防漆或灌封,实际防护由整机承担,盐雾档位可以按整机验证结果定,不必一味加码。反过来,室内工控板、干燥环境下的电源模块,48小时通常够用。
镀层选型比时长更先决定结果
镀锡焊接性最好,上锡快、焊点饱满,适合要回流焊的连接;镀雾锡利于均匀上锡,可抑制锡须倾向;镀镍镀层致密耐蚀、抗氧化,适合长期存储和通用导流;镀金接触稳定,用于高可靠或采样类场合,成本较高。同样是48小时,镀镍件和薄锡件的外观表现不一样,先定镀种再谈时长。
工厂里怎么把这件事做实
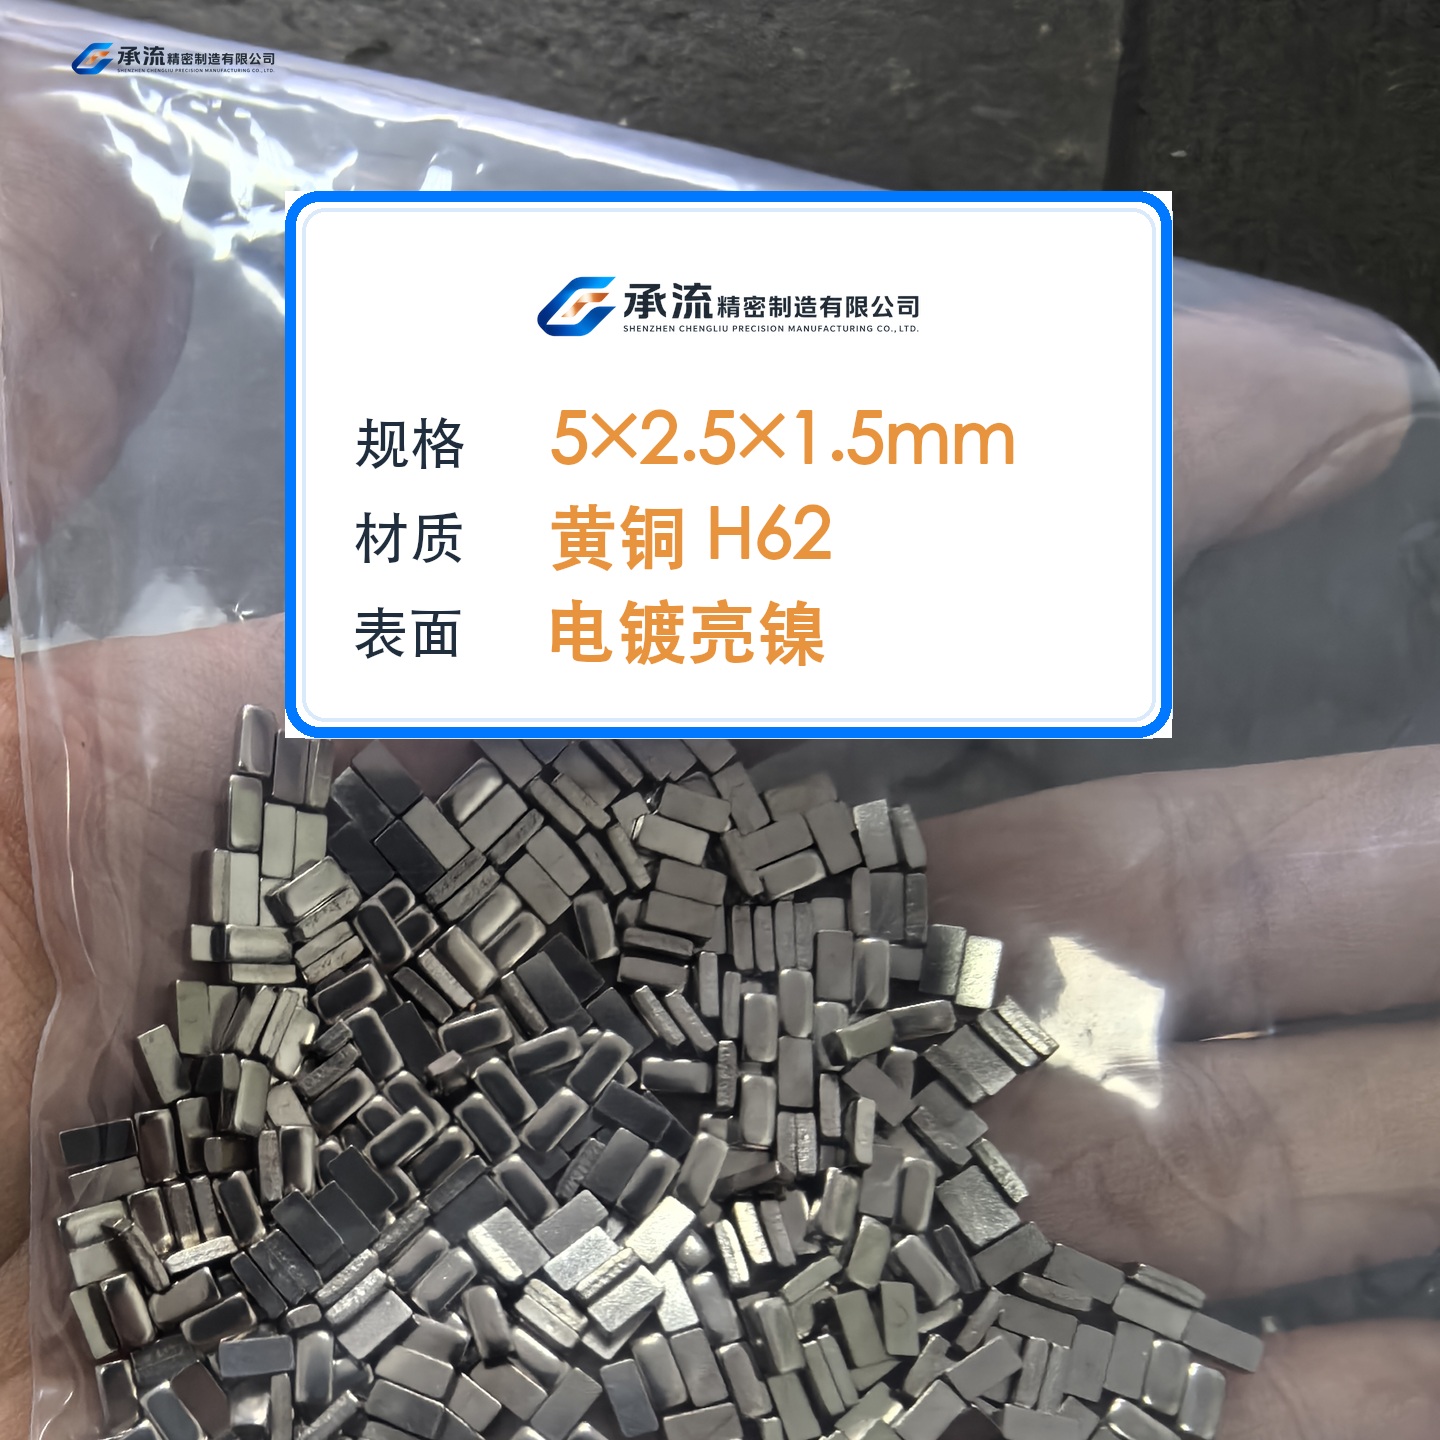
来料先核对外形与镀层再上机,材质或批次波动会带偏尺寸和镀层。电镀后做外观与尺寸检验,出货前逐批抽检厚度与平面度。盐雾按批送测,报告跟着批次走,不拿一份老报告覆盖所有出货。编带件还要看载带平整度和剥离力,镀层发花、发暗的件在实拍图上能直接看出来。
询价时怎么写盐雾要求
在图纸或询价单上写清:基材(黄铜H62/H65或紫铜T2)、镀种(锡/雾锡/镍/金)、镀层厚度范围、盐雾时长(48或72小时)、是否要第三方报告。只写“要盐雾”不给档位,报价和工艺都没法对齐。尺寸按长×宽×厚mm标注,例如60×10×3mm。
别把盐雾时长当唯一判据
盐雾只是耐蚀的一项。载流能力要看截面、镀层、焊盘铺铜散热和环境温度,铜导体空气自然冷却约2~4A/mm²只是估算参考,具体需按实测温升确认。焊接要先小批量试焊,确认温度曲线和锡膏厚度再批量。储存保持干燥洁净,避免划伤镀层和接触腐蚀性气体。
对接方式
提供尺寸、材质、表面处理、包装方式和年用量,联系承流获取规格表与盐雾口径确认。常规交期7~9天,最快5天,以订单评审沟通确认为准;定制件一件起做,开模周期约一周。