 微信扫码 · 一件起做
镀锡还是镀镍:载流铜排表面处理怎么选
镀锡上锡快、焊接性好;镀镍致密耐蚀、适合长期存储与通用导流。两者镀层厚度均为2~8μm,怎么选看焊接工序、存储环境和接触要求。本文按焊接性、耐蚀性、成本三方面给出场合划分,并列出选型前需确认的图纸与实拍核对要点。
先给结论:按工序和环境划分
要过回流焊、要手工锡焊的连接件,选镀锡。不做焊接、只做导流与接触,或者成品要长期存放、运输环境潮湿,选镀镍。既焊接又要求接触稳定、高可靠的采样类部位,可评估镀金,成本更高。承流镀锡与镀镍层厚度口径一致:2~8μm,具体按图纸与订单确认。
焊接性:镀锡上锡快,镀镍不吃锡
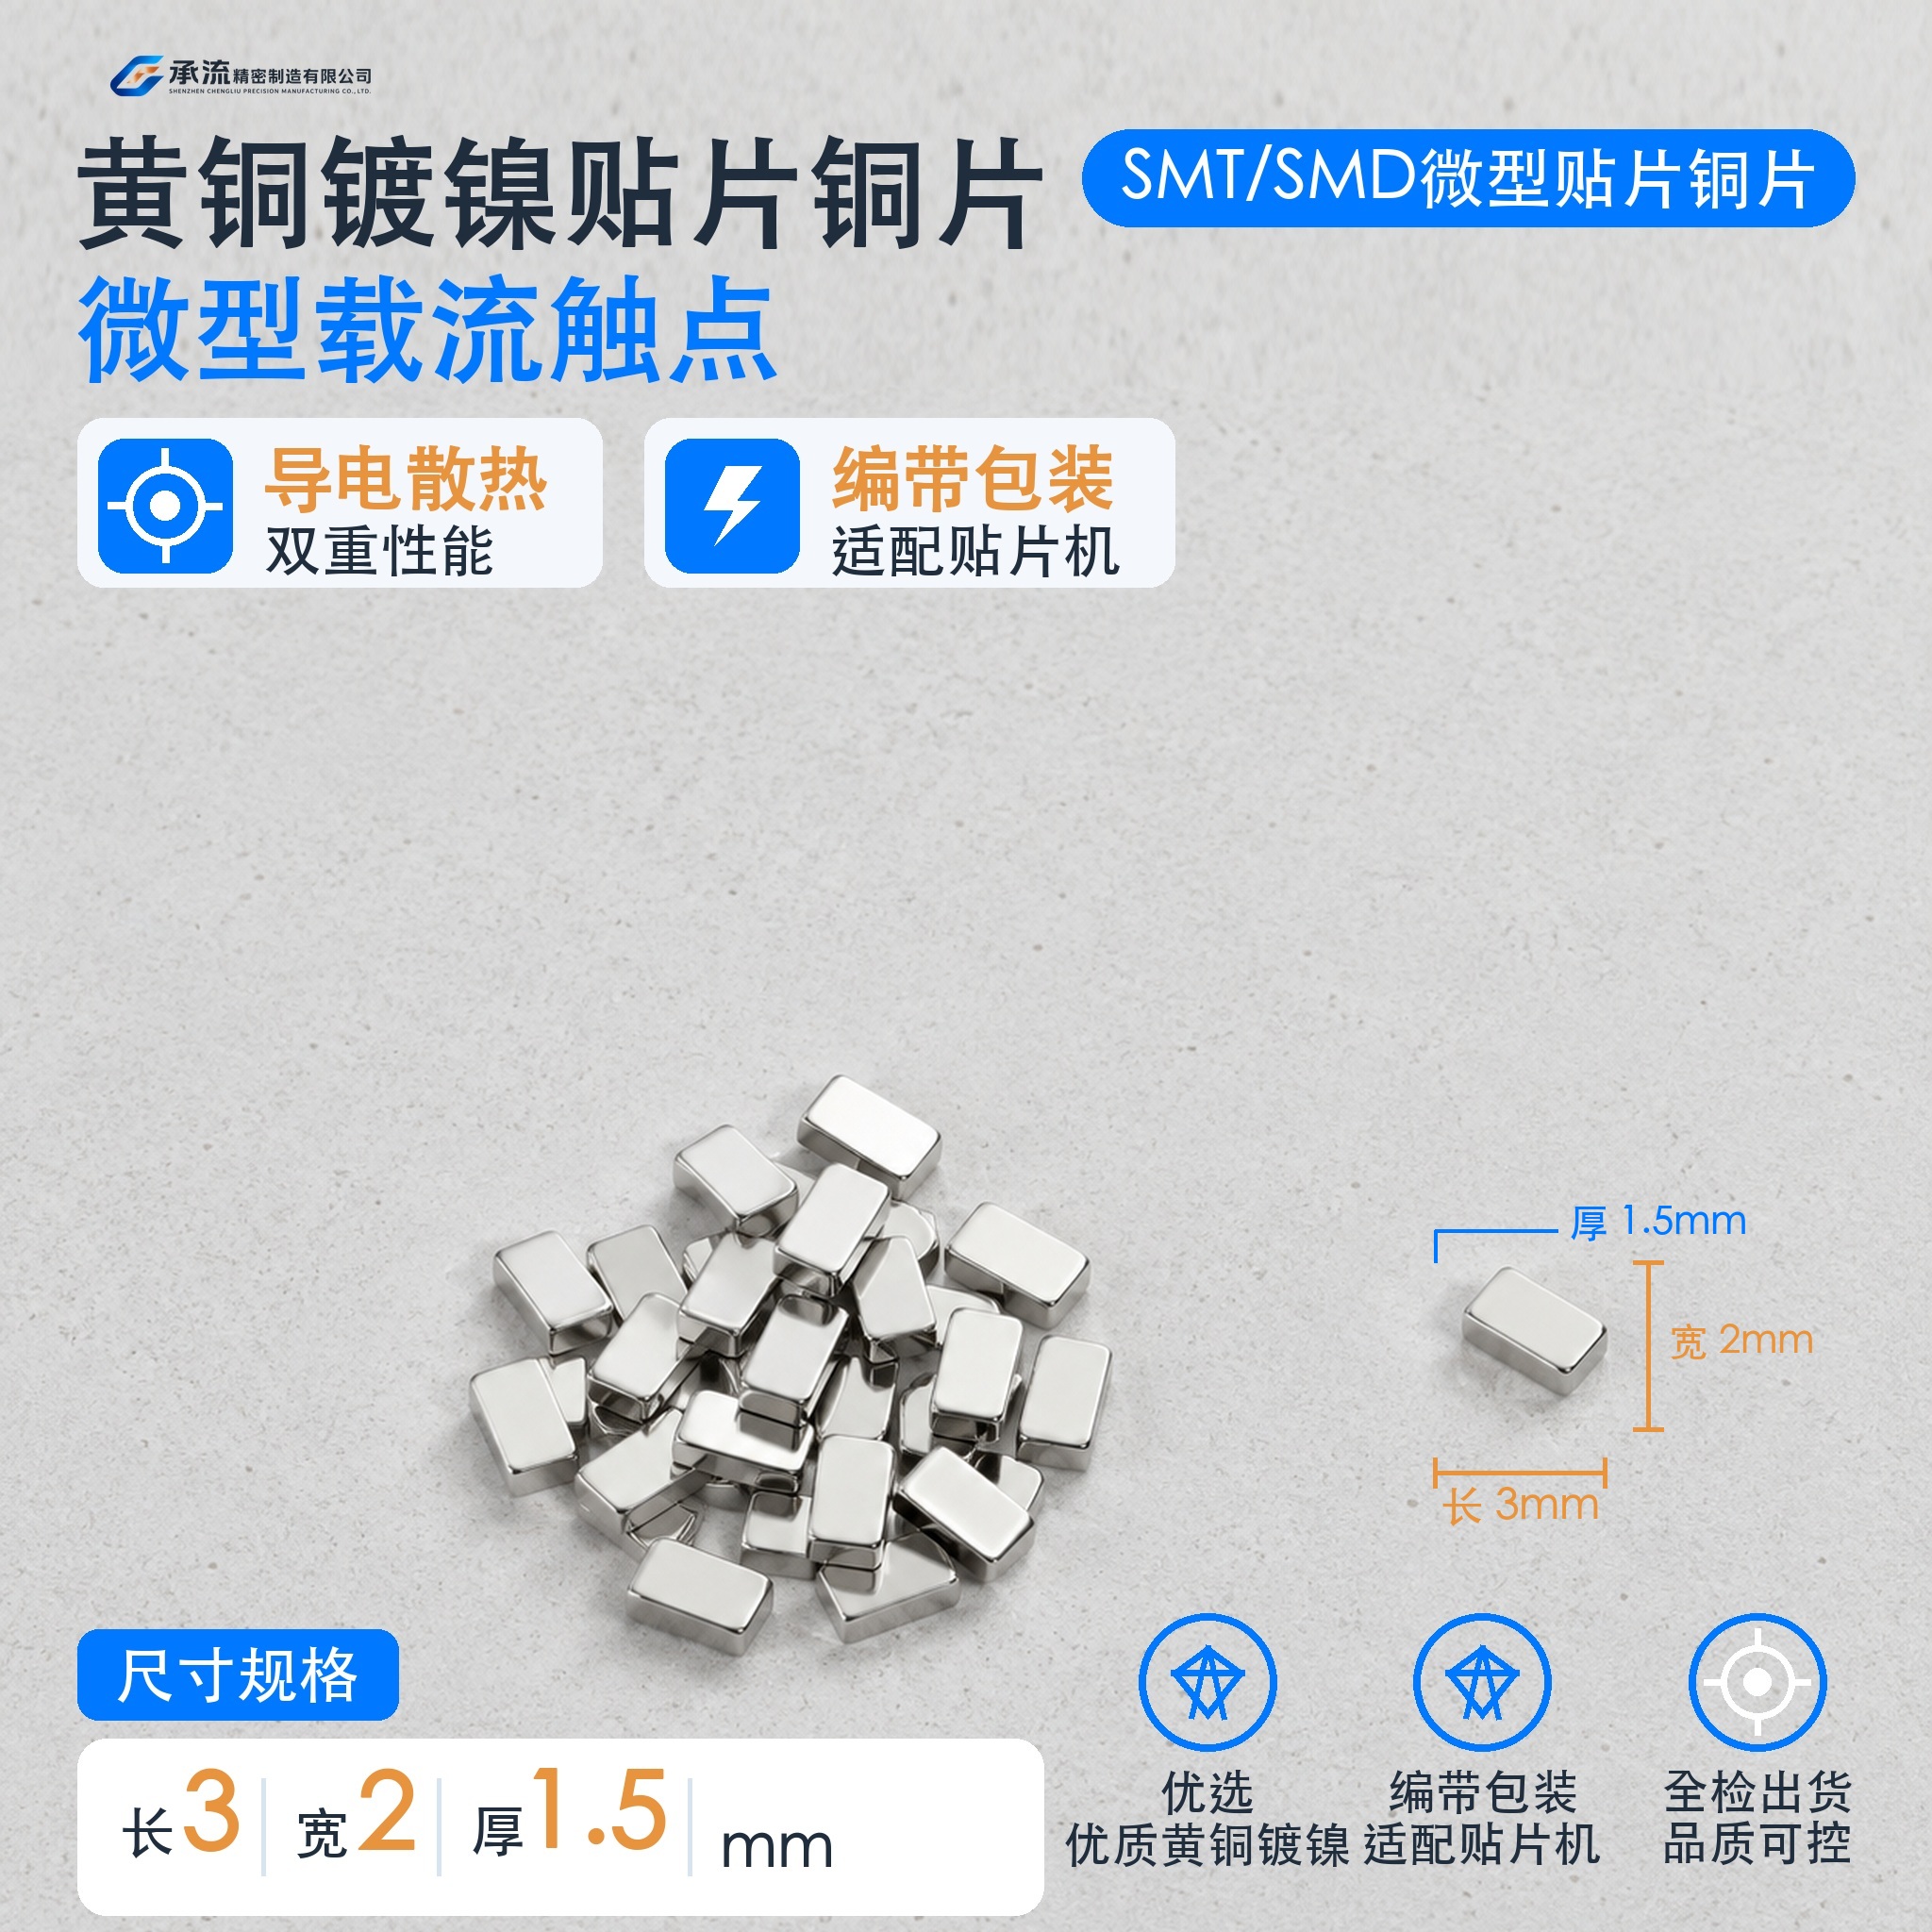
镀锡的用处就在焊接。上锡快、焊点饱满,适合SMT载流片、贴片汇流条这类要过回流焊的件。镀雾锡利于均匀上锡,对锡须有抑制倾向,可靠性要求高的场合可按需选。镀镍表面致密,锡膏和焊锡不易润湿,一般不作为焊接面处理;若图纸要求镀镍又要焊接,需先打样试焊确认。
铜件热容比PCB焊盘大,回流焊预热与保温要给足,升温斜率不宜过陡。建议先小批量试焊,确认温度曲线、锡膏厚度和焊点饱满度,再放量。
耐蚀性:镀镍抗氧化,镀锡看存储
镀镍层致密、抗氧化,适合长期存储和通用导流件。镀锡的耐蚀靠镀层本身和存储条件,成品要避免受潮、划伤和腐蚀性气体。耐蚀按常规48小时中性盐雾控制,客户有特殊要求可做到72小时,可送第三方盐雾测试,是否送测按订单确认。
工厂出货前会逐批抽检铜件厚度与平面度,编带件还要看载带平整度和剥离力,按EIA-481抽检。编带状态看实拍即可核对,采购看图能先判断有没有压伤、镀层发花。
成本:镀锡工序简单,镀金另算
镀锡工序相对简单,是焊接件的常规选择。镀镍多一道控制,价格随件型和镀层要求变化。镀金用于高可靠、采样类接触部位,成本最高。具体报价按规格一对一沟通,公开资料只写到一件起做、1 pcs起订、开模周期约一周。
场合划分清单
要回流焊的SMT载流片、贴片铜条:镀锡。电池模组/BMS采样连接片、需锡焊的引出片:镀锡。储能汇流排、电池包内部导流铜排,不做焊接:镀镍。需长期库存、出口运输周期长的通用导电件:镀镍。高可靠接触、采样类导电块:可评估镀金。铜铝导电件按图纸评估表面搭配。
基材与表面怎么搭
常用搭配有黄铜镀镍、黄铜镀锡、紫铜镀锡、紫铜镀镍、黄铜镀金。大电流低损耗选紫铜T2,导电率≥98% IACS;通用件用黄铜H62/H65,强度与成本平衡。表面处理跟着工序走,不跟着习惯走。
选型前要给的参数
询价至少给:长×宽×厚mm、材质、表面处理、包装(编带或散装、数量)、年用量与交期。有图纸给PDF或图片,异形、带孔、折弯件按图评估。尺寸报告、材质证明、ROHS/REACH类资料可按订单出具。来料先核对外形与镀层再上机,避免批次波动影响尺寸与焊接。
容易踩的两个坑
一是把镀镍件当焊接面用,试焊才发现不上锡,返工成本高。二是只看镀层名称不看厚度,镀层偏薄时耐蚀和存储表现打折,需按实测与图纸确认。载流能力不按镀层定,按截面、散热和允许温升实测确认,铜导体空气自然冷却约2~4A/mm²仅为估算参考。