 微信扫码 · 一件起做
黄铜退火硬度HV60~80:对折弯成形意味着什么
黄铜H62退火态硬度实测HV60~80。这个区间对折弯回弹、冲压开裂和贴片平整度各有什么影响?本文按承流的来料检验与出货抽检流程,讲清硬度与成形的对应关系、选材时该问供应商哪几项,以及哪些数据必须按实测确认。
先给结论:HV60~80是成形友好的区间
承流常用黄铜H62,退火态硬度实测HV60~80。这个区间偏软,折弯不容易开裂,冲压回弹小,适合做电池连接片、引出片、SMT载流片这类要折弯或要贴装的件。但软也有代价:平面度更难保,薄件易变形。选材时不能只看硬度数字,要连着厚度、折弯半径、镀层一起定。
硬度与折弯回弹的关系
硬度低,屈服强度低,折弯后回弹量小,角度更容易做准。同一副模具打H62退火料,角度稳定性通常好于硬态料。但回弹还跟厚度和折弯半径有关:厚度越大、相对弯曲半径越小,回弹越明显。折弯件的角度公差需按图纸和实测确认,不能只凭硬度推算。
冲压成形:软料的好处与风险
HV60~80的料在连续模里成形阻力小,冲头磨损慢,带孔、异形、浅拉伸的件更容易做满。风险在送料和出件:软料刚性差,细长件容易在模内弯扭,落料后堆叠也可能压变形。工厂的做法是控制送料步距与压料力,出件后平放,不叠高。这些参数按件型调,没有通用值。
贴片件的平面度是另一条线
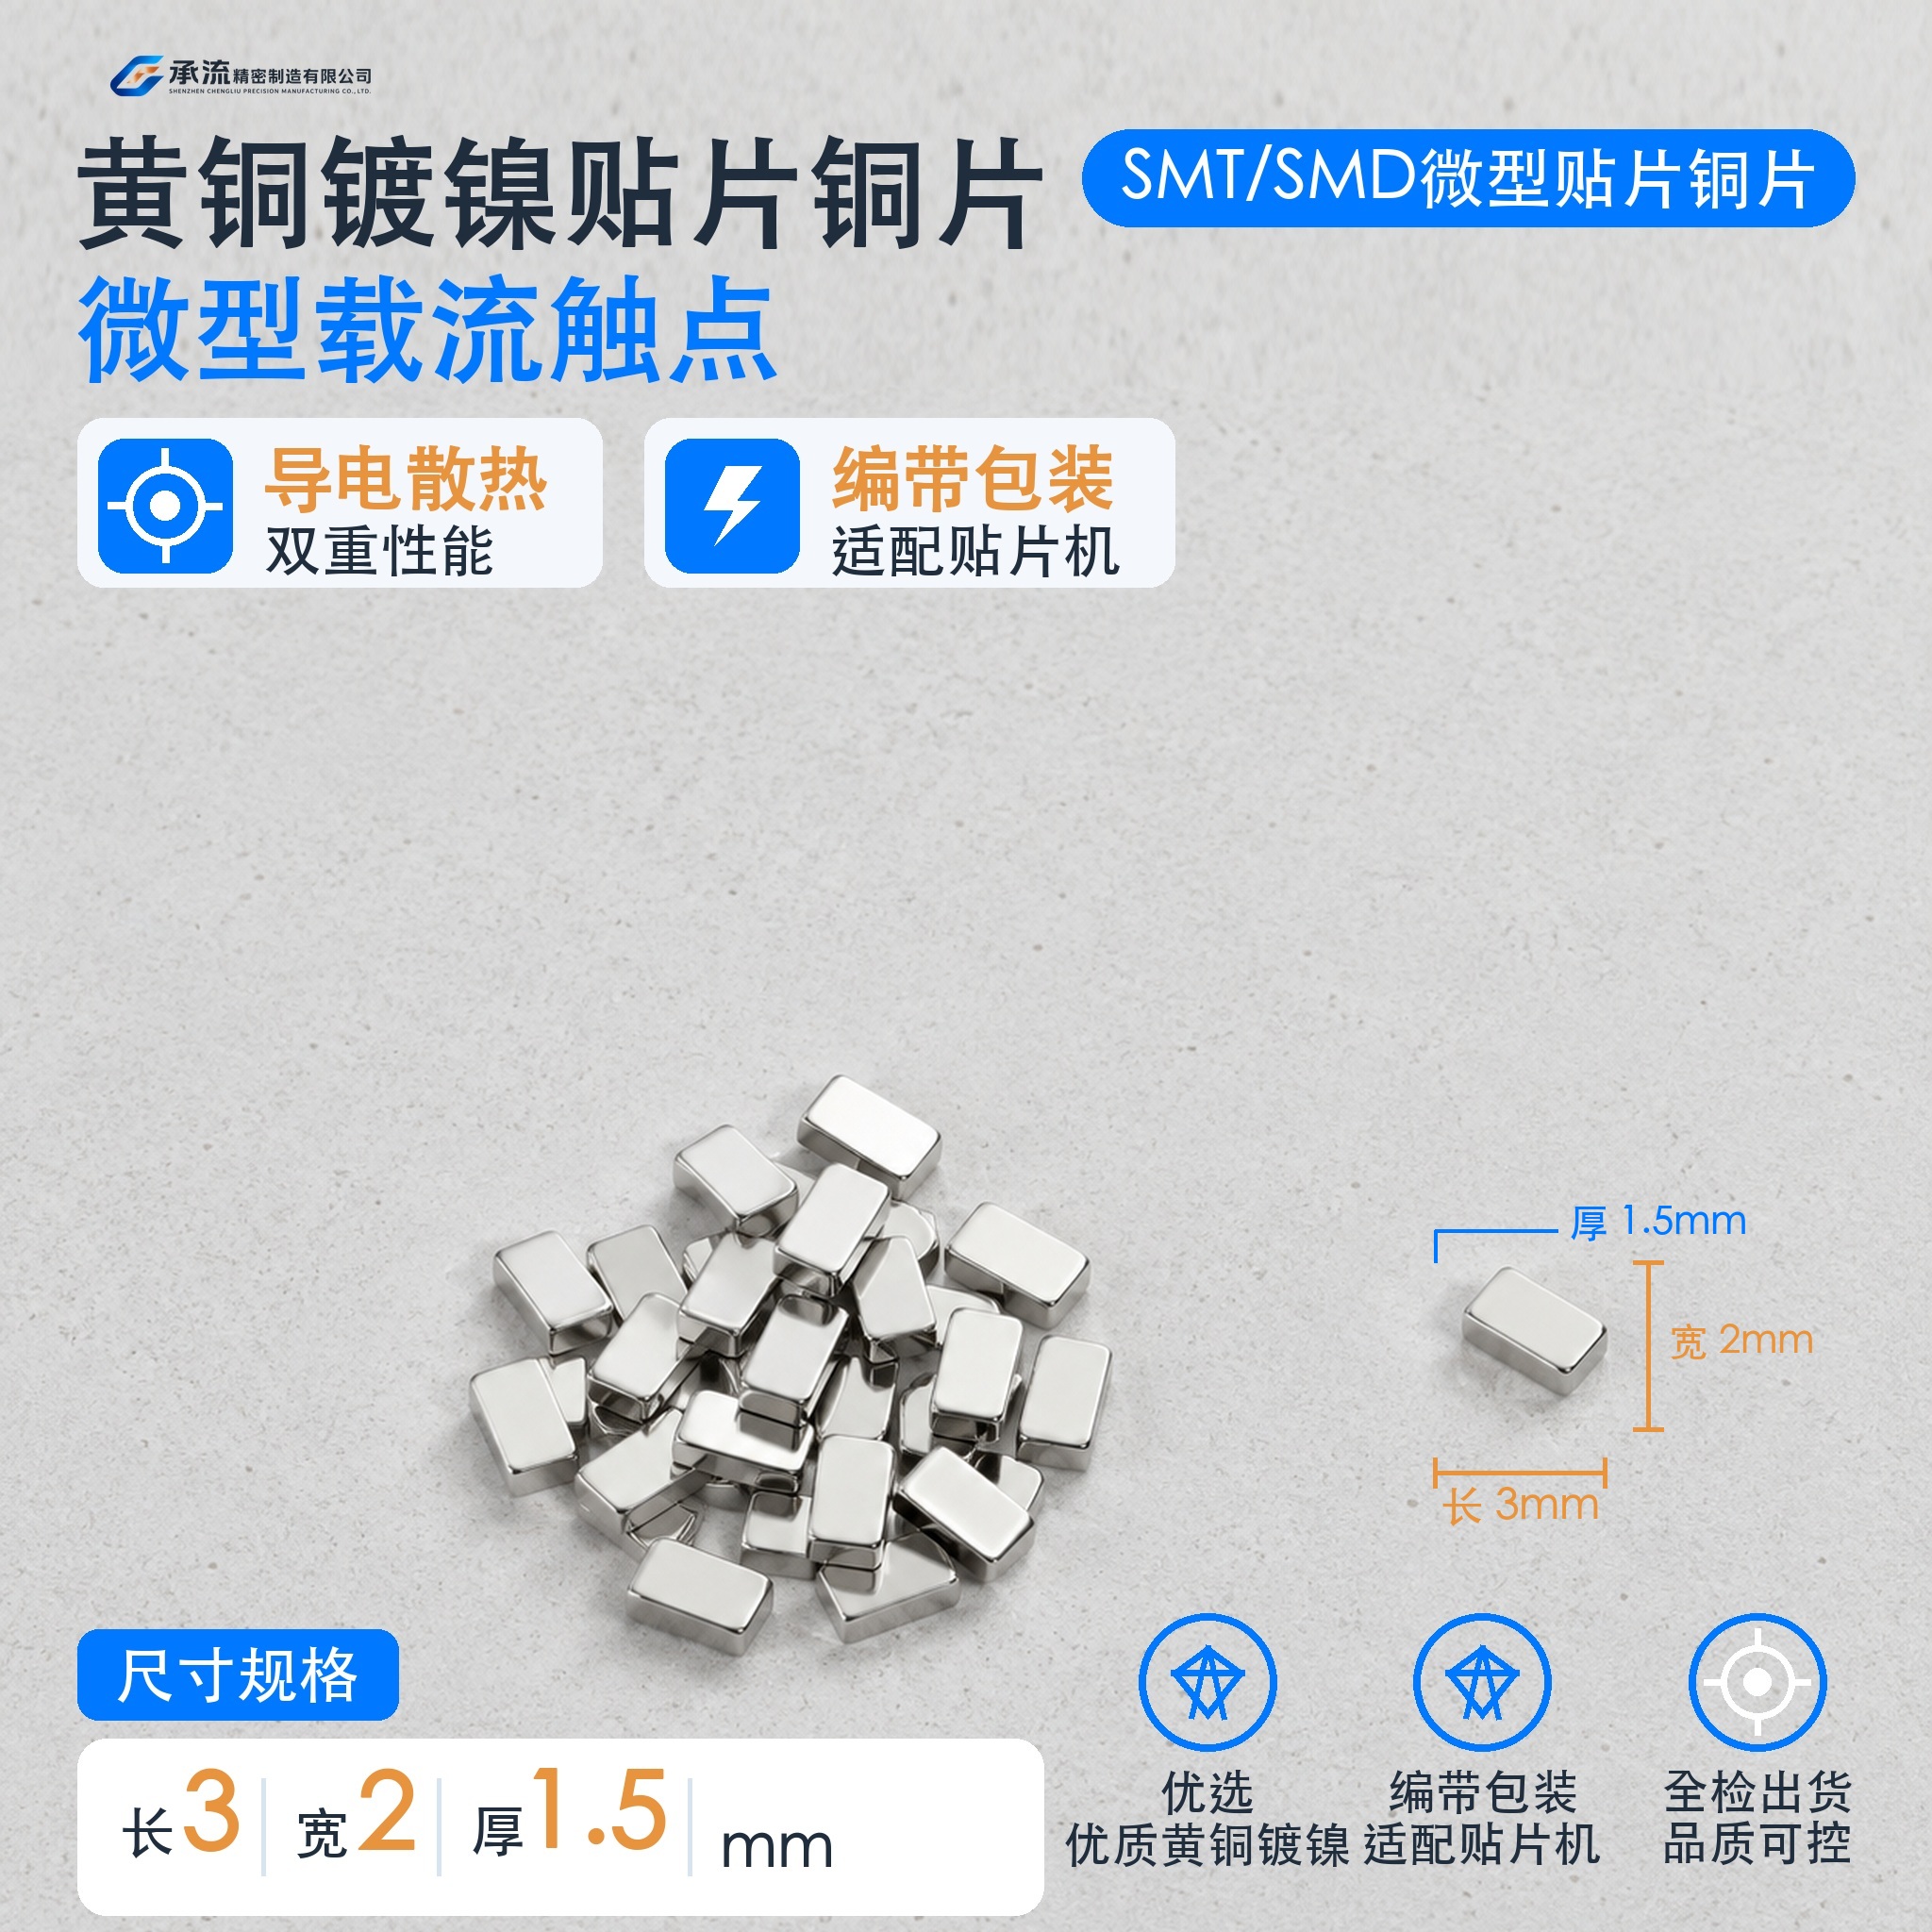
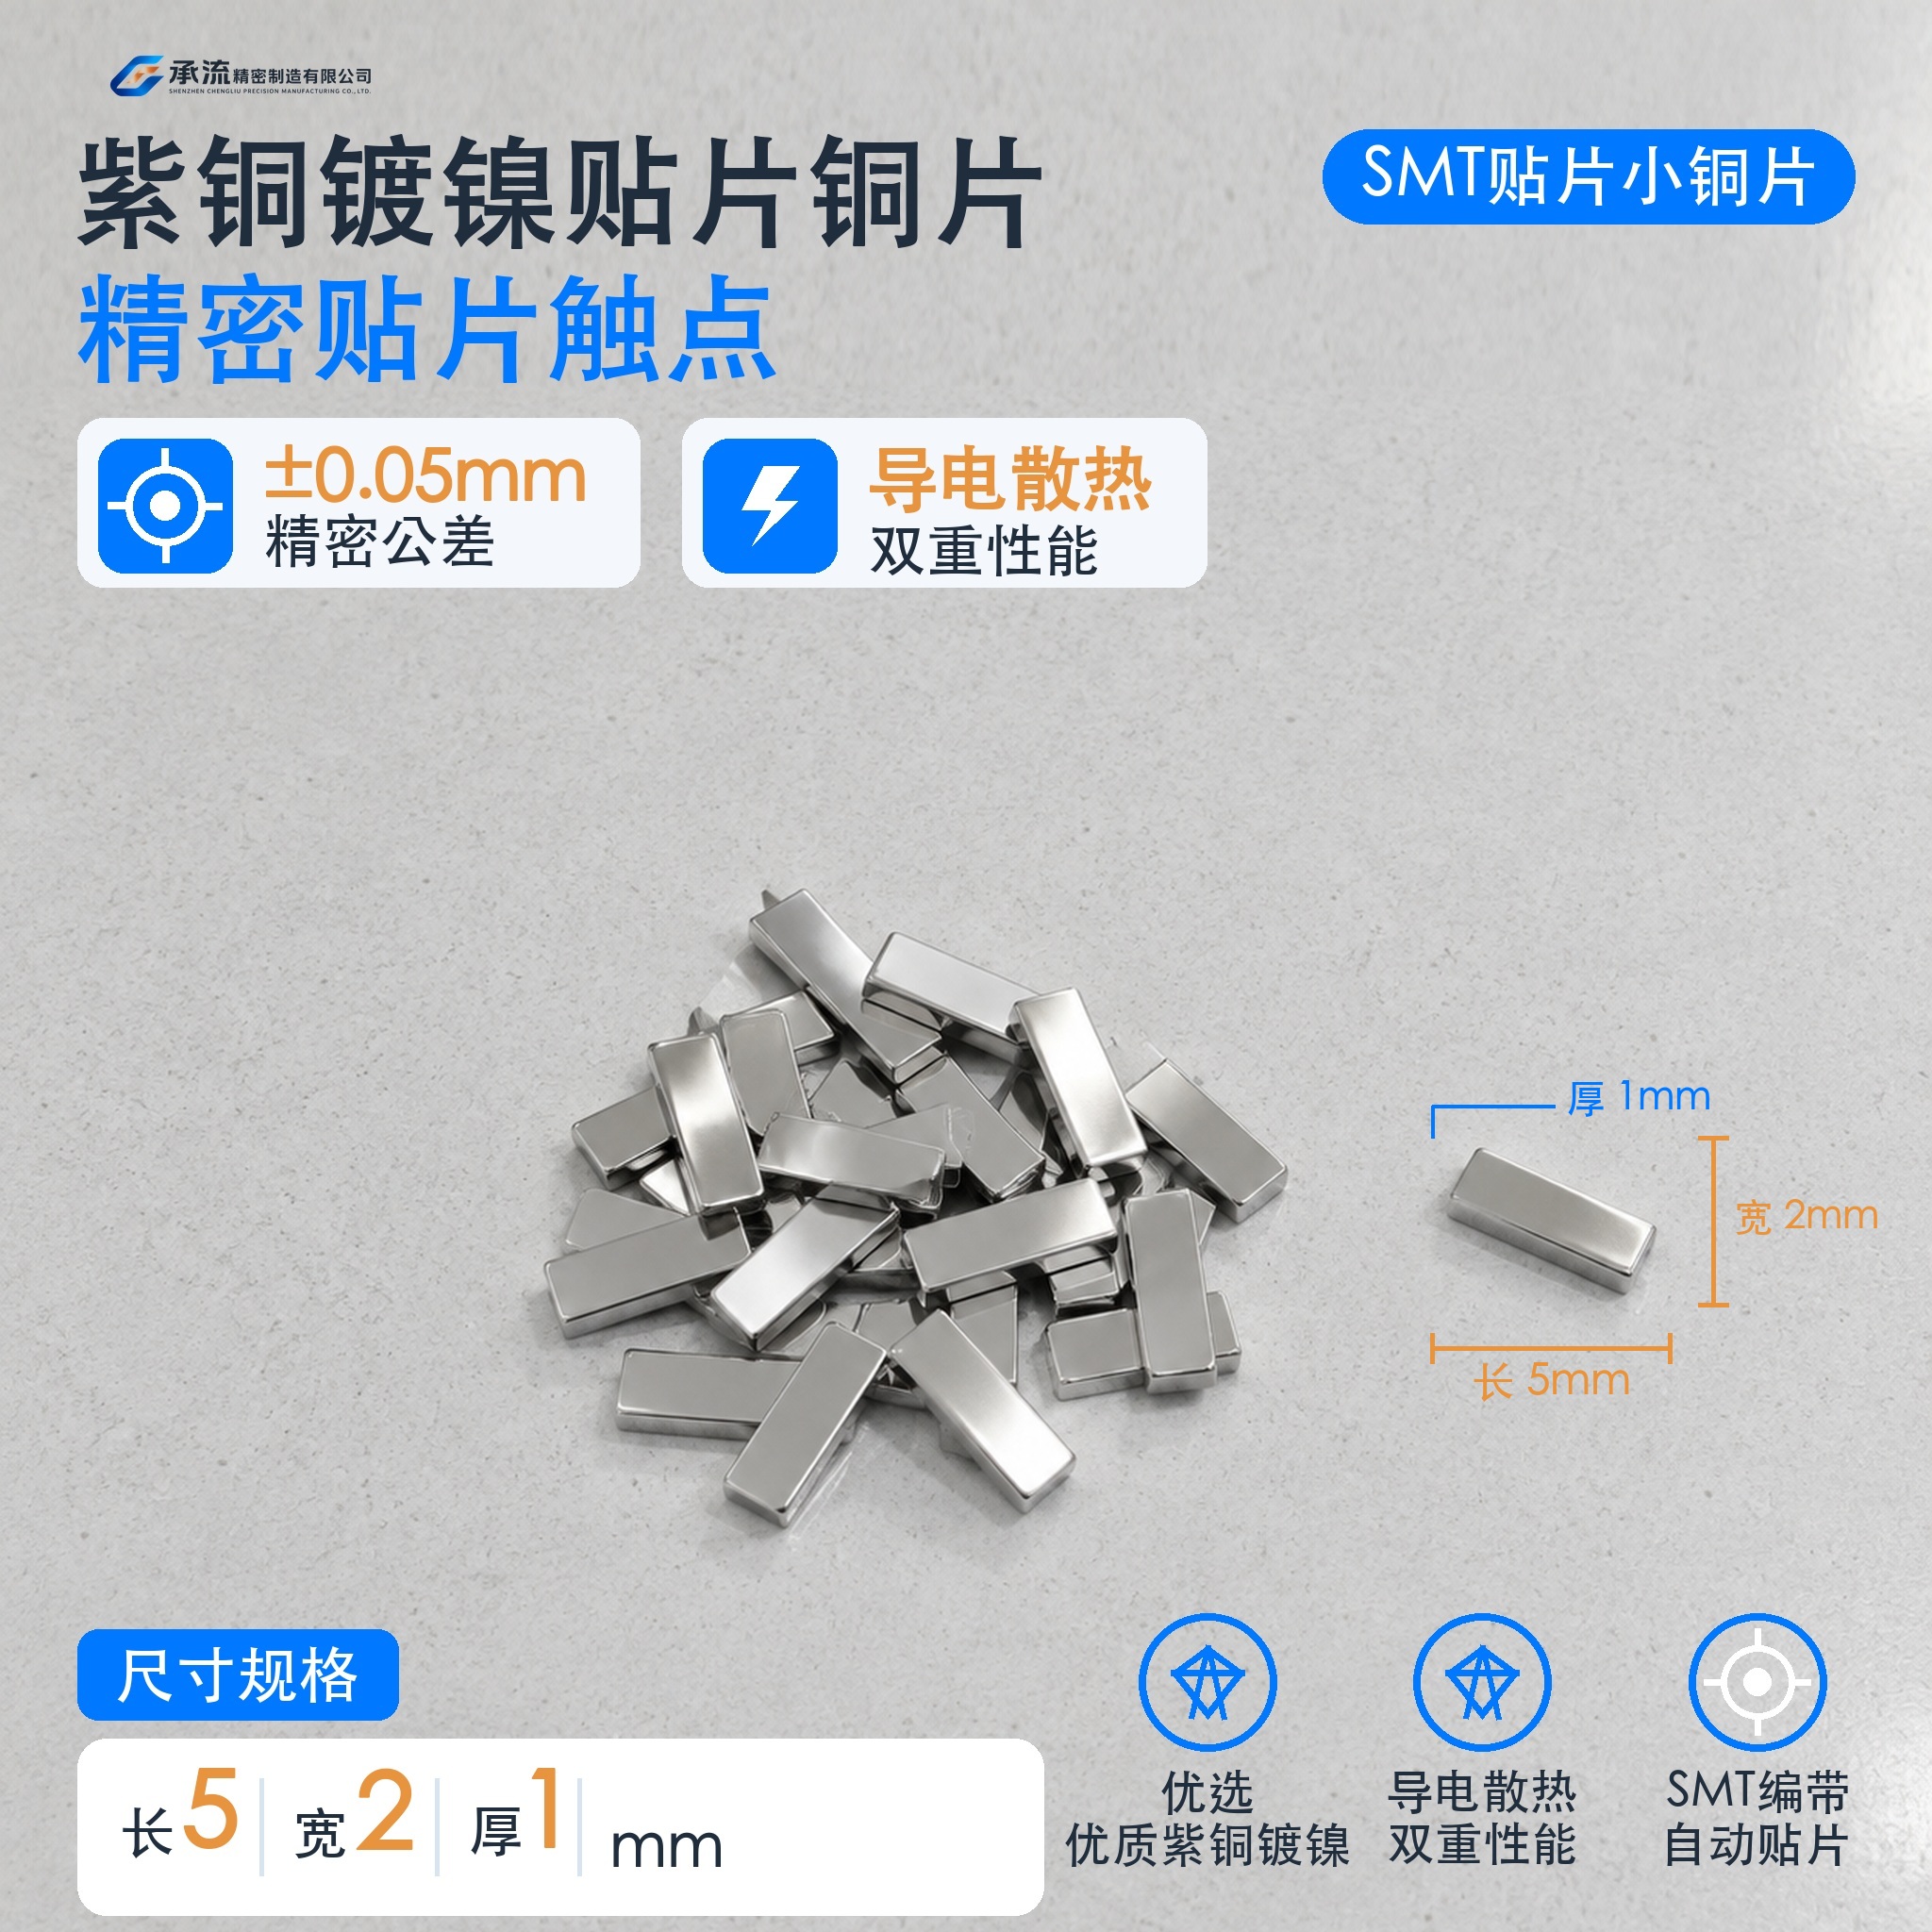
编带包装的SMT载流片,厚度与平面度直接影响吸嘴取料和锡膏高度。软料在冲压、电镀、编带三段都可能被压弯。承流出货前逐批抽检铜件厚度与平面度,编带平整度也按EIA-481抽检。采购方来料时,建议先核对外形与镀层再上机,发现翘曲先反馈,不要直接投线。
硬度不是孤立指标,要连着镀层看
镀锡、镀镍层厚度按2~8μm控制。镀层太薄,焊接或耐蚀不够;太厚,折弯时镀层容易起皮。软基材加厚镀层,折弯外侧的镀层开裂风险更高。所以谈硬度时要同时说清表面处理和折弯位置,供应商才能判断先镀后冲还是先冲后镀。
采购该向供应商确认的几项
一是材质牌号与状态,H62退火态和硬态是两回事,要写进图纸或订单。二是硬度或力学性能的检验方式,是否随批提供数据。三是折弯半径与角度公差,按图纸评估。四是包装形态,编带还是袋装,编带要看载带宽度与每盘数量,以具体规格现货为准。五是交期,承流常规7~9天、最快5天,以订单评审沟通确认为准。
打样阶段就把成形问题暴露出来
承流一件起做,最低1pcs起订,不设最低起订量,定制件开模周期约一周。样品来源厂就是量产下单厂,打样时折弯开裂、回弹超差、平面度不够,量产大概率同样出现。建议打样就按实际折弯半径和贴装方式试,别用简化件代替。价格按规格一对一沟通。
哪些数据必须实测
硬度区间是来料口径,不等于每批完全一致。折弯角度、平面度、镀层结合力、载流温升,都要按实测或图纸评估确认。载流能力可参考铜导体空气自然冷却约2~4A/mm²的估算,但实际取决于截面、镀层、焊盘散热与环境温度,承流不承诺具体额定电流。需要规格表或图纸评估,联系承流获取。