 微信扫码 · 一件起做
出货检验查什么:铜件逐批抽检的四项
出货前逐批抽检不是走形式。承流在铜件出货环节核对关键尺寸、镀层外观、焊点饱满度与编带平整度,贴片件另查厚度与平面度,避免贴片吸嘴卡阻和上锡不良。本文说明每项查什么、为什么查、采购怎么核对。

出货检验不是抽个样子:四项逐批查
铜件出厂前的检验,目的是把问题拦在装柜之前,不是等客户上机才发现。承流的出货检验按批做,查四项:关键尺寸、镀层与外观、焊点饱满度、编带平整度。贴片类载流片再加厚度与平面度。四项里任何一项不过,这批不发出。
第一项:关键尺寸全检,厚度与平面度逐批抽
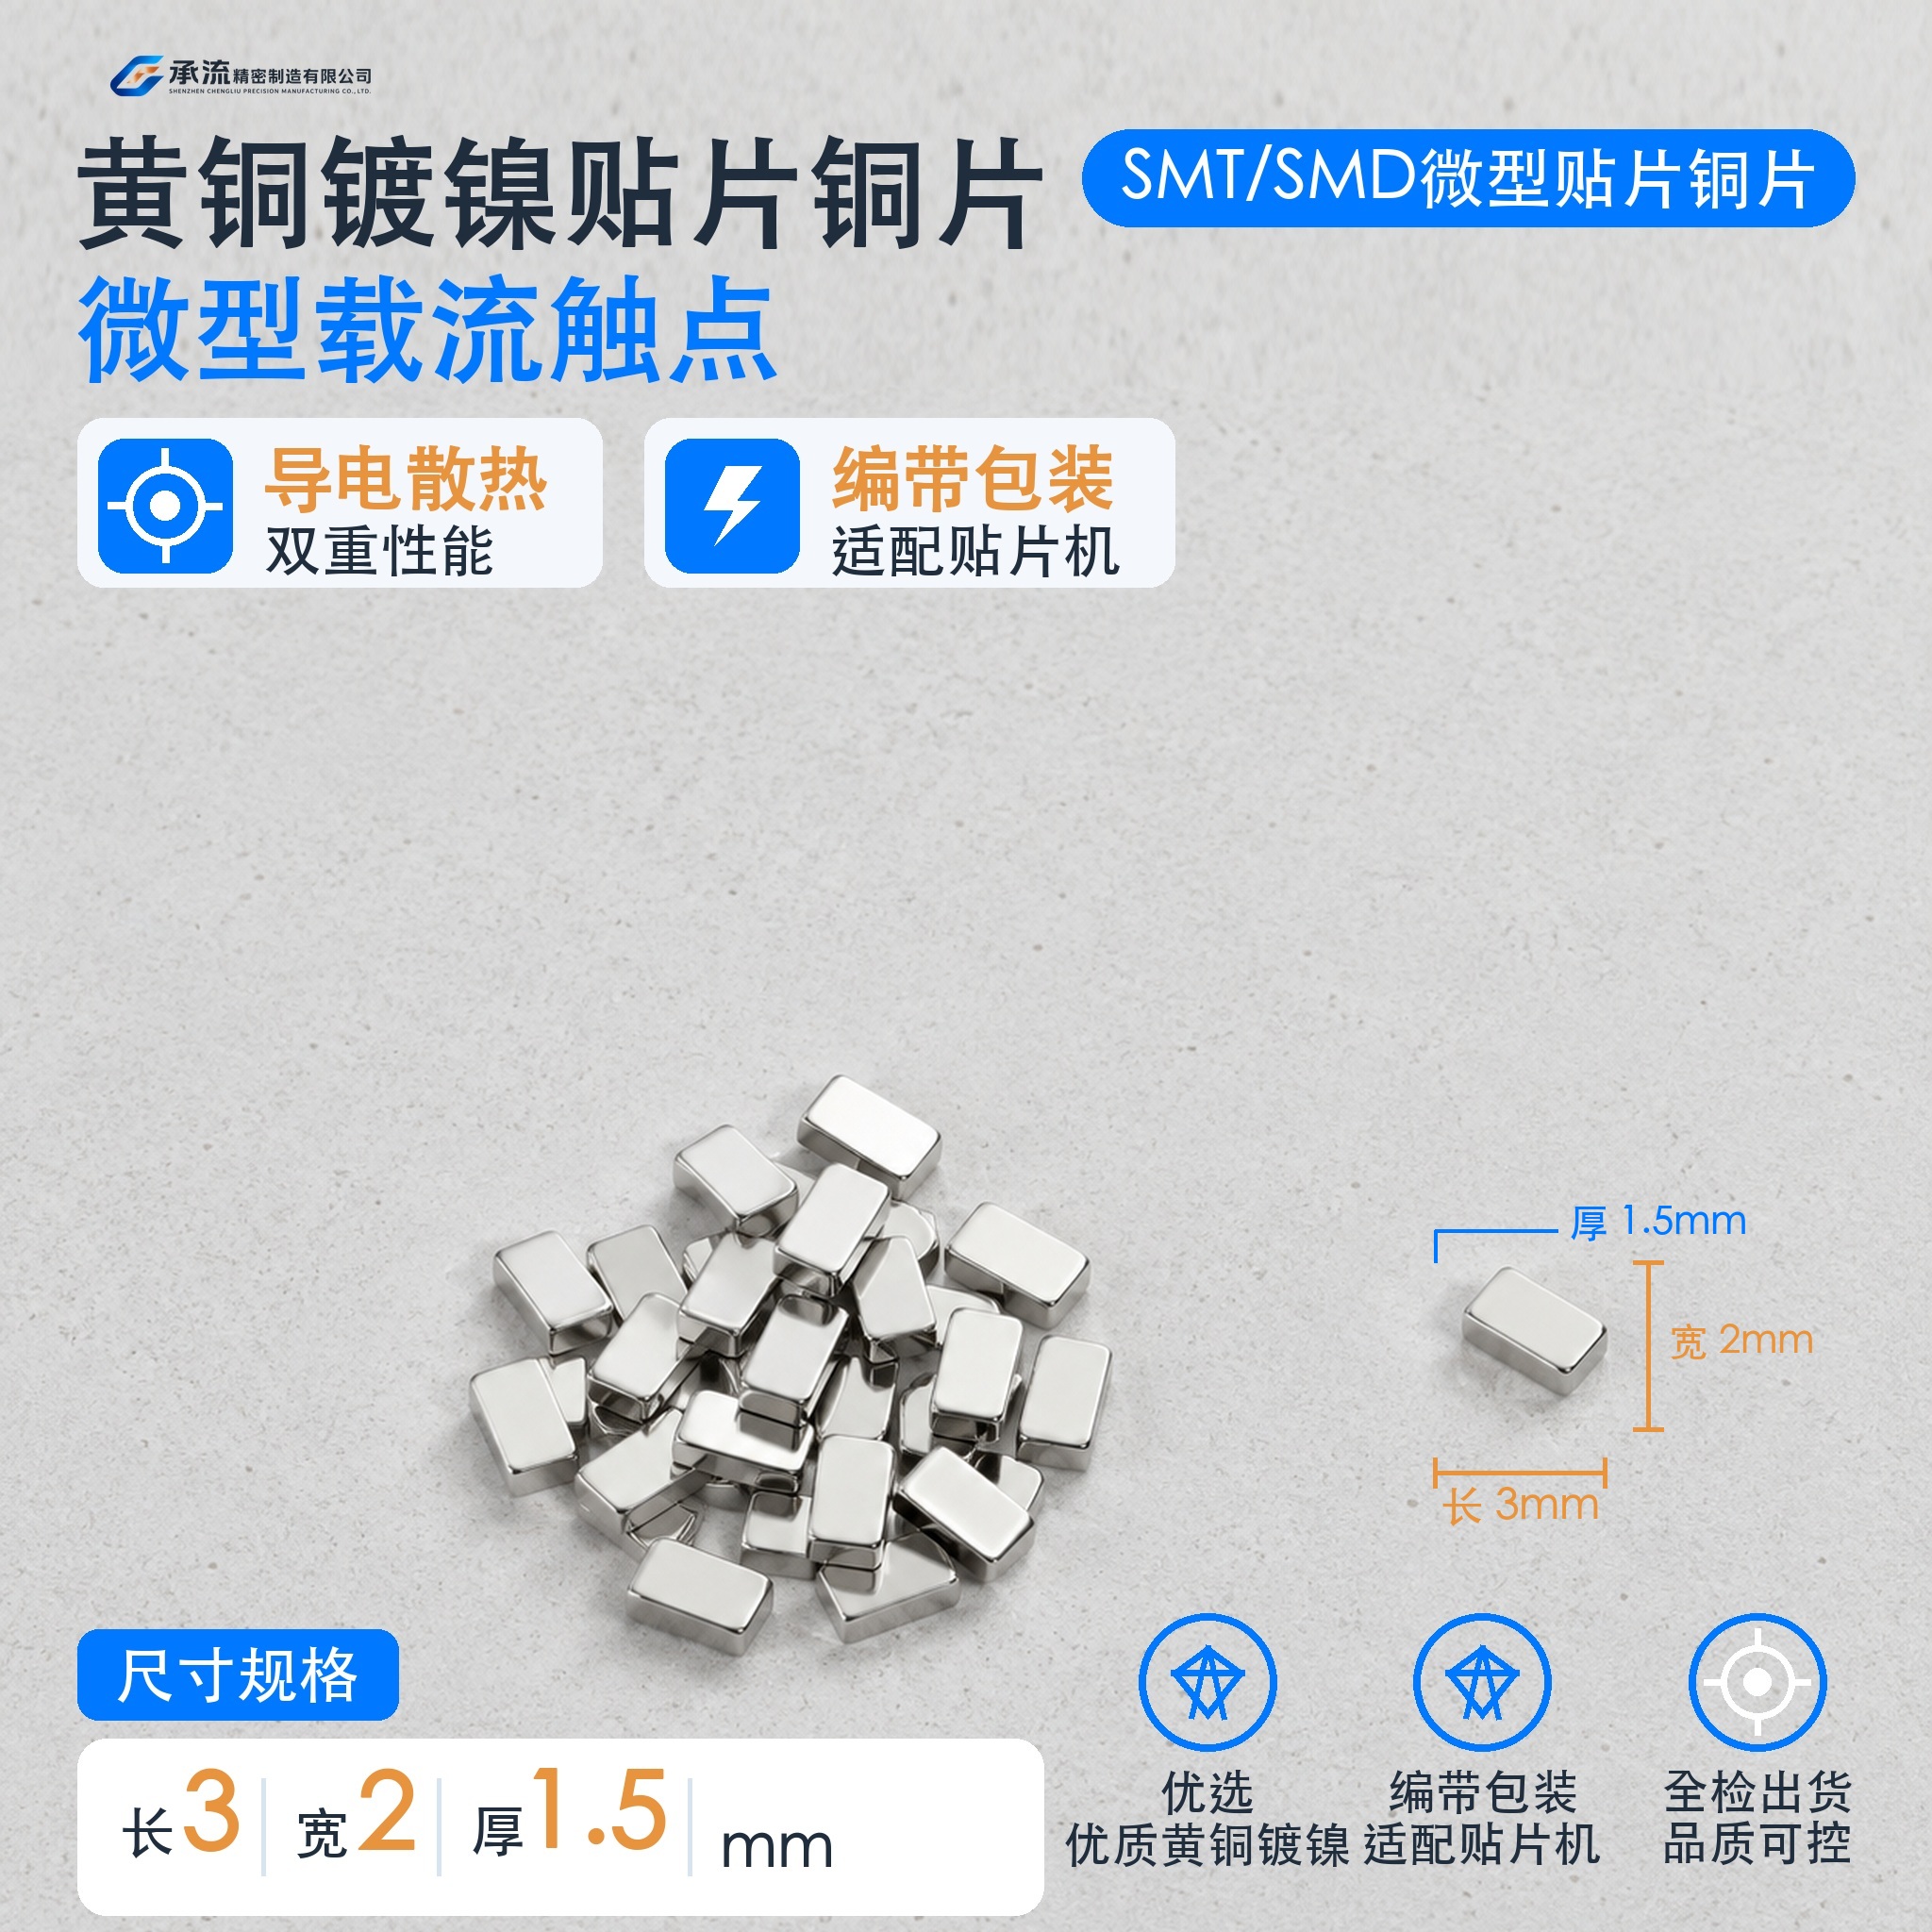
长、宽、孔位、折弯角度这类关键尺寸,出货前全检。厚度和平面度按批抽检,原因是这两项在冲压和电镀环节会随批次波动。厚度超差,贴片件在吸嘴取料时容易卡阻或吸不稳;平面度不好,锡膏高度不一致,回流后焊点高低不平。图纸上标注的厚度公差建议按 ±0.05mm 控制,具体以图纸评估确认为准。
第二项:镀层与外观,来料和出货两头看
镀层查两点:厚度和外观。镀锡、镀镍层厚度按 2~8μm 口径控制,逐批抽检。外观看有没有露铜、起泡、发花、划伤。工厂的实际做法是来料先核对外形与镀层再上机,避免材质或批次波动带进尺寸和信号完整性问题;出货前再复核一遍,两头卡。
第三项:焊点饱满度,看的是上锡状态
焊点饱满度这一项,针对需要回流焊或锡焊的件。查的是上锡是否均匀、焊点是否饱满、有没有虚焊迹象。镀锡件上锡快,镀雾锡利于均匀上锡,但前提是镀层本身没有氧化或污染。这一项没有统一数值,按客户图纸和试焊确认后的状态比对,需按实测确认。
第四项:编带平整度,按 EIA-481 抽检
编带件按 EIA-481 标准做,常见 8mm 载带。出货前抽检载带平整度和卷盘剥离力。载带变形,贴片机走带会卡;剥离力不稳,吸嘴取料时容易带偏或掉件。每盘数量视规格而定,以具体规格现货为准。编带状态看实拍即可核对,采购拿到货先看这一段,比看报告直观。
为什么值得逐批做
铜件是冲压加电镀的连续工艺,批次之间的厚度、镀层、平面度都可能漂。逐批抽检的价值在于:问题停在你收货之前,而不是停在你产线停线之后。承流按 ISO9001 质量管理体系要求运行,过程里每小时抽检并记录厚度数据,出货前再做一轮,等于给批次加一道复核。
采购怎么核对这几项
询价时把尺寸(长×宽×厚)、材质、表面处理、包装方式一起给到,检验项才好对应。收货时先核对外形与镀层,再看编带状态和随货的尺寸报告。需要尺寸报告、材质证明或 ROHS/REACH 类资料,联系承流获取规格表,具体以订单确认为准。