 微信扫码 · 一件起做
平面度怎么测:SMT载流片与铜排的检测方法、工具与判定
平面度直接影响贴片吸嘴取料与焊点高度。本文按车间常用做法讲清塞尺、平台打表、影像与激光几种测法,说明测哪里、怎么判定,以及编带件和铜排各自要注意的点。
先给结论:平面度按图纸要求测,不按感觉测
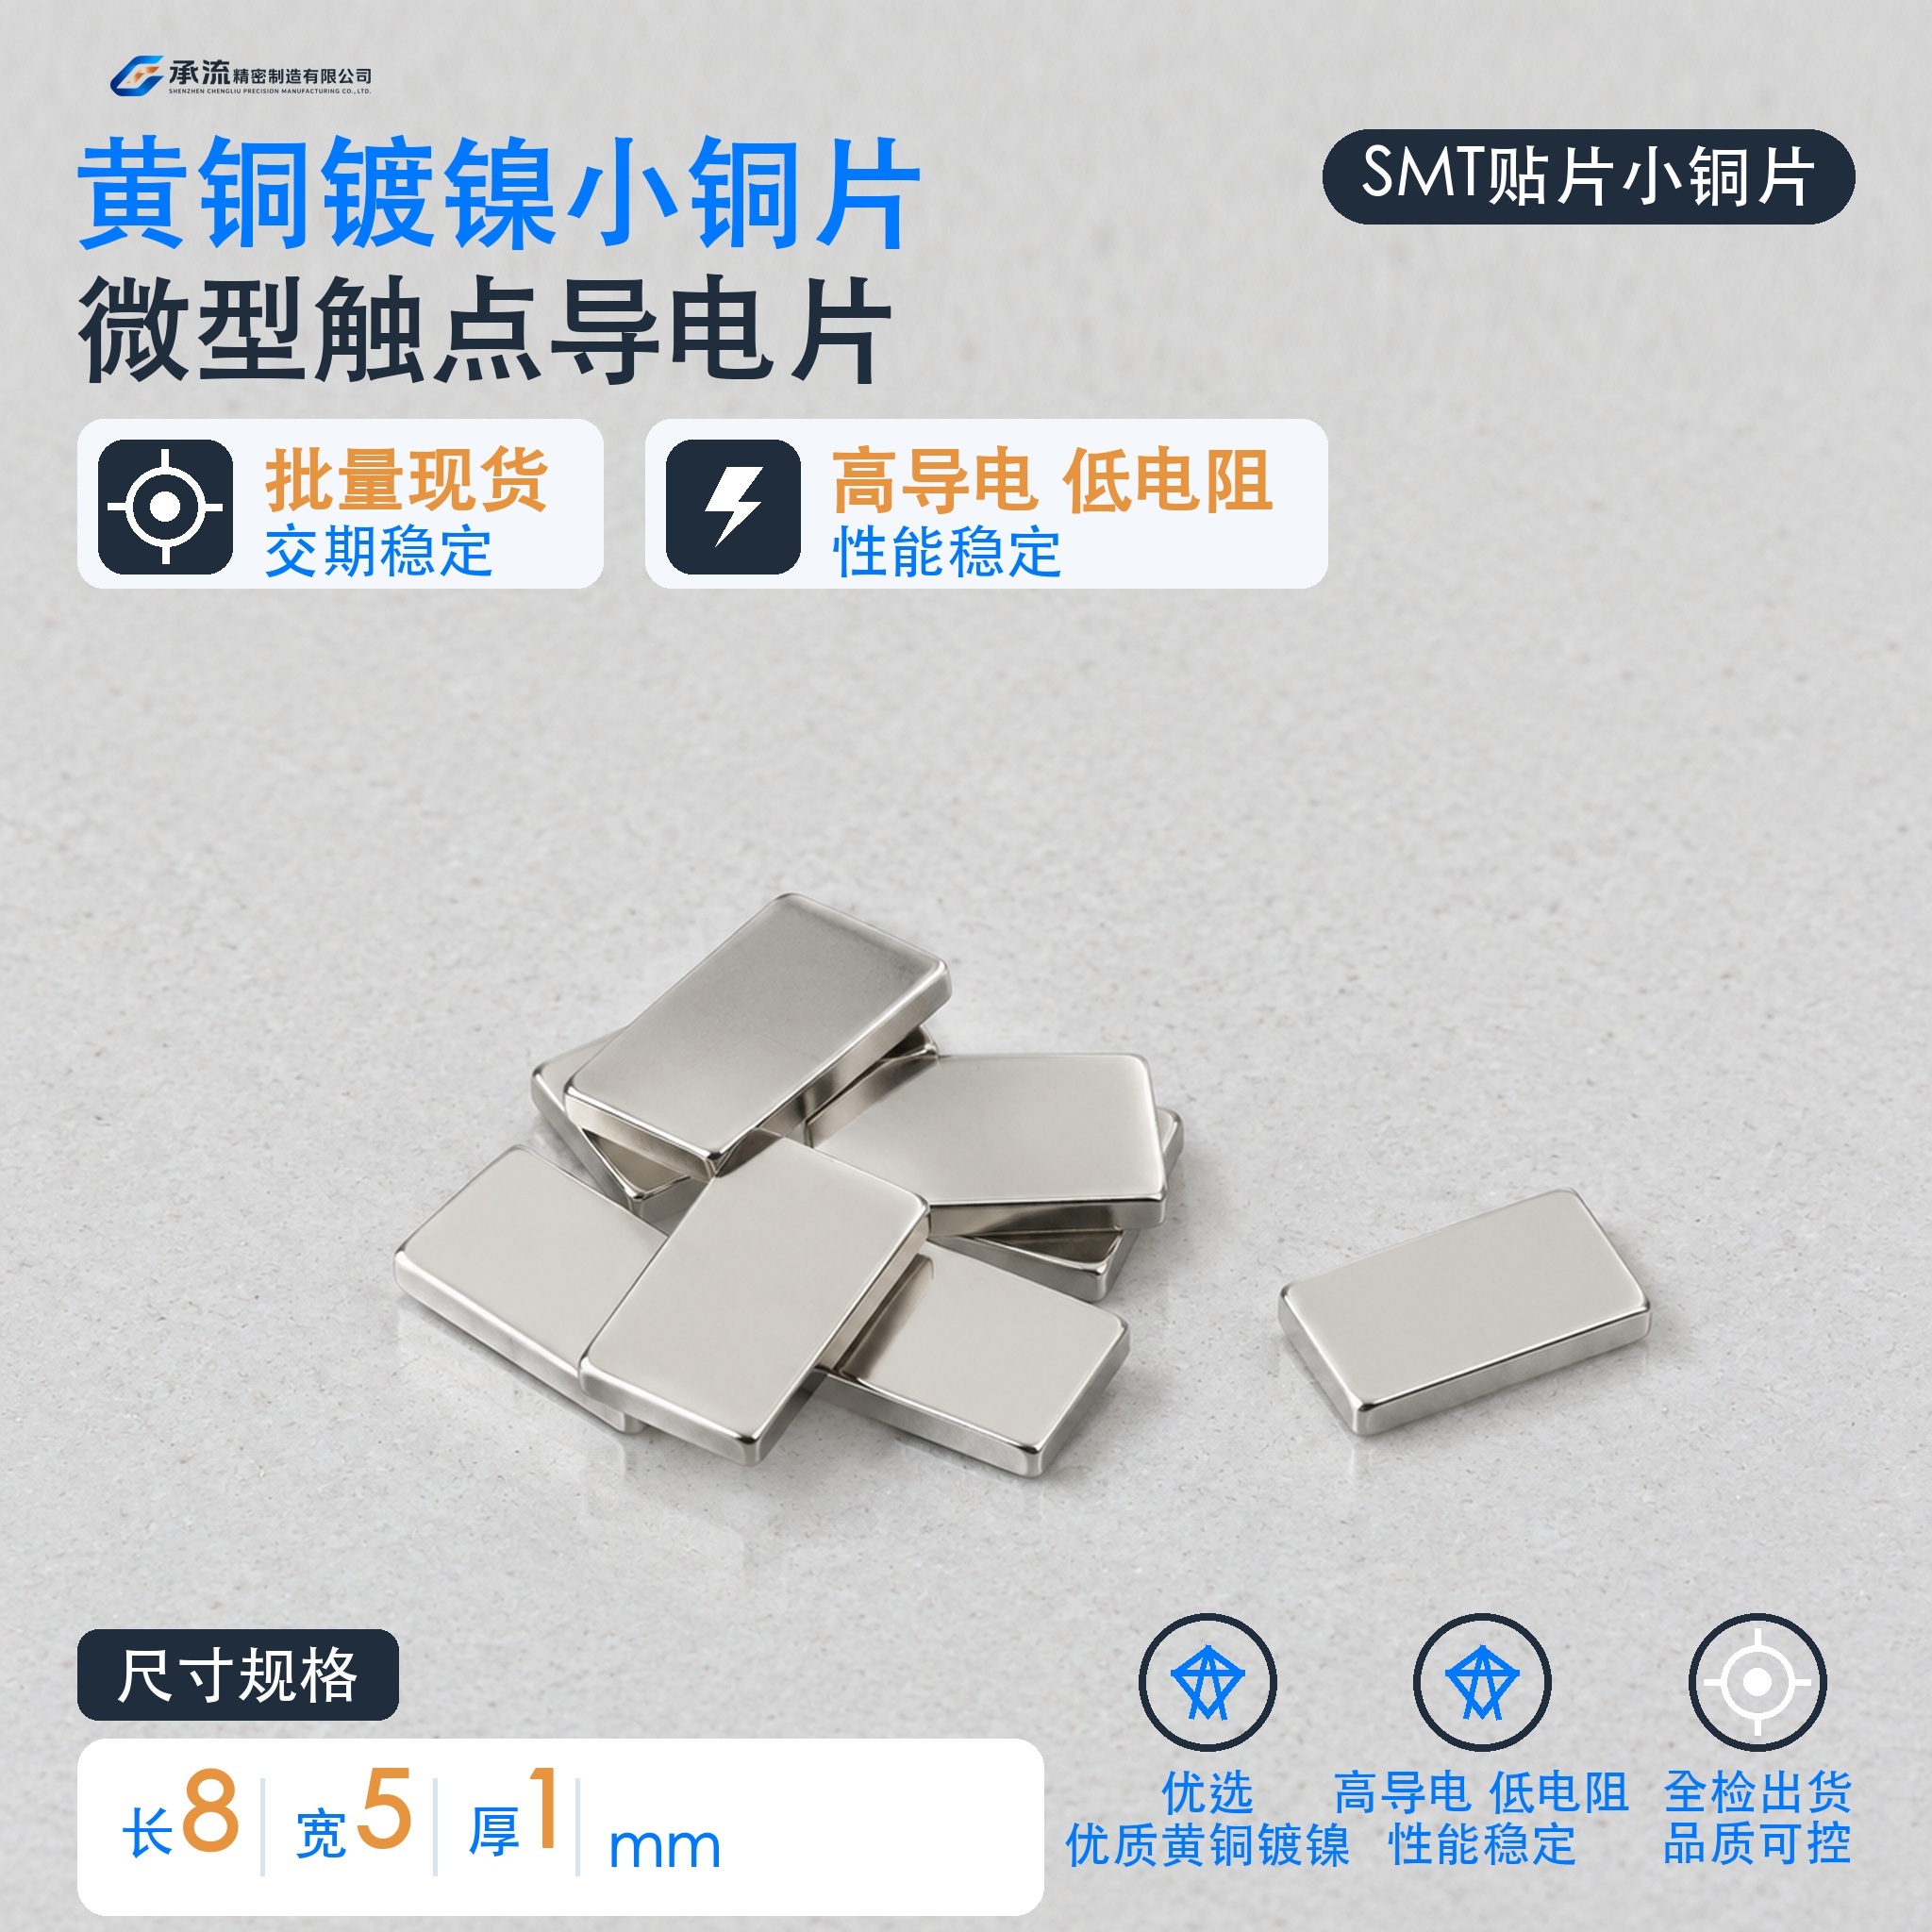
平面度是形状公差,指实际表面相对理想平面的偏差量。承流对外只按图纸标注的公差判定,图纸没标的按订单评审确认。冲压件常规精密冲压可达±0.05mm,这个数值是尺寸公差口径,平面度要单列要求,不能混用。贴片类载流片尤其要控,因为它决定吸嘴能不能吸稳、锡膏压下去后焊点高度是否一致。
方法一:平台加百分表打表
最常用也最直接。把工件放在大理石平台或铸铁平台上,用磁力表座架百分表或千分表,表头轻触被测面,沿面缓慢移动,读最大值与最小值之差。工件要自然放置,不要用手压。薄件会因自重和压紧力变形,读数前先确认支撑点位置,与图纸约定的支撑状态一致。适合单件、首件与小批量抽检。
方法二:塞尺与刀口尺比对
刀口尺刃口贴住被测面,看透光缝隙;再用塞尺试塞,能塞进的塞尺厚度就是局部间隙参考。这法子快,适合产线巡检测大致趋势,也适合长条铜排看整体翘曲。缺点是依赖操作者手感,判定边界模糊,只做初筛,不做最终判定依据。
方法三:影像与激光测量
影像测量仪取多点坐标后拟合平面;激光位移传感器沿路径扫描,输出高度曲线。两种方式数据可记录、可追溯,适合编带件批量抽检和出货报告。注意扫描路径要覆盖关键区域:贴片件的两端焊盘区、铜排的螺栓孔周围,这些位置不平,装配就会出问题。
编带件要连着载带状态一起看
贴片载流片的平面度问题,很多时候在编带环节才暴露。工厂出货前逐批抽检铜件厚度与平面度,同时核对载带平整度与卷盘剥离力,按EIA-481抽检。编带状态看实拍即可核对:料在载带腔里是否翘起、盖带是否压平。采购收货时先别急着上机,抽一盘摊开看,比看报告直观。
判定怎么定:先定基准,再定限值
判定前要明确两件事:基准面是谁,限值是多少。图纸一般会标平面度公差,未标时按装配功能反推,需按实测与图纸评估确认。测量记录写清设备、平台、测点数量与读数,不要只写合格两字。同一批件首件、过程、出货三段数据能对上,才说明工艺稳定。
来料与出货各查一遍
来料检验先核对外形与镀层再上机,避免材质或批次波动影响尺寸与平面度。铜件经电镀后应力会释放,薄件可能轻微变形,所以镀后与镀前都要看。出货前全检关键尺寸,平面度按批抽检,异常批次退回工序复查模具与送料状态。表面有划伤、压痕的件,即便平面度合格也要挑出。
选型时把平面度写进图纸
询价时除了长×宽×厚、材质、表面处理、包装方式,建议把平面度要求一并标注,注明测量方式与基准。承流支持来图定制、一件起做,开模周期约一周,样品来源厂与量产下单厂一致。需要规格表或图纸评估,联系承流获取。