 微信扫码 · 一件起做
SMT载流片质检怎么看:三道关口判断供应商稳定性
看供应商稳不稳,先问质检三道关口做没做:首件检验、过程抽检、出货抽检。本文说明每道关口查什么、采购怎么核、现场看什么,附编带与镀层的核对要点。
先给结论:三道关口比宣传页管用
选 SMT 载流片、载流铜排这类件,供应商的样品往往都做得出来。差别在批量。判断稳定性,最直接的办法是问三件事:首件检验做不做、过程抽检多久一次、出货前查哪些项。三道关口齐,批次波动就小;缺一道,问题往后压。
第一道:首件检验确认什么
首件检验是在批量前确认初始工艺参数。冲压的模具状态、电镀的镀层厚度、编带的载带走向,都在这时候定下来。首件不确认就直接跑量,后面返工的成本全落在交期上。采购可以问一句:首件是谁签的、签了哪些尺寸。答得清楚,说明流程真的在跑。
第二道:过程抽检的频率与记录
过程抽检看两样:频率和记录。频率上,按小时抽是常规做法,每次抽几片、测哪几个尺寸,要有固定表单。记录上,厚度数据要能追溯到批次。贴片件尤其看厚度与平面度,这两项直接影响吸嘴取料和锡膏高度。没有过程记录的供应商,出了问题只能靠回忆。
第三道:出货前查哪些项
出货前通常全检关键尺寸,再逐批抽检铜件厚度与平面度、焊点饱满度、编带平整度。编带件还要看载带平整度和卷盘剥离力,按 EIA-481 抽检。这几项不做,到了贴片机上才发现卡带,停线的是采购方。
工厂实操:来料与出货的两个动作
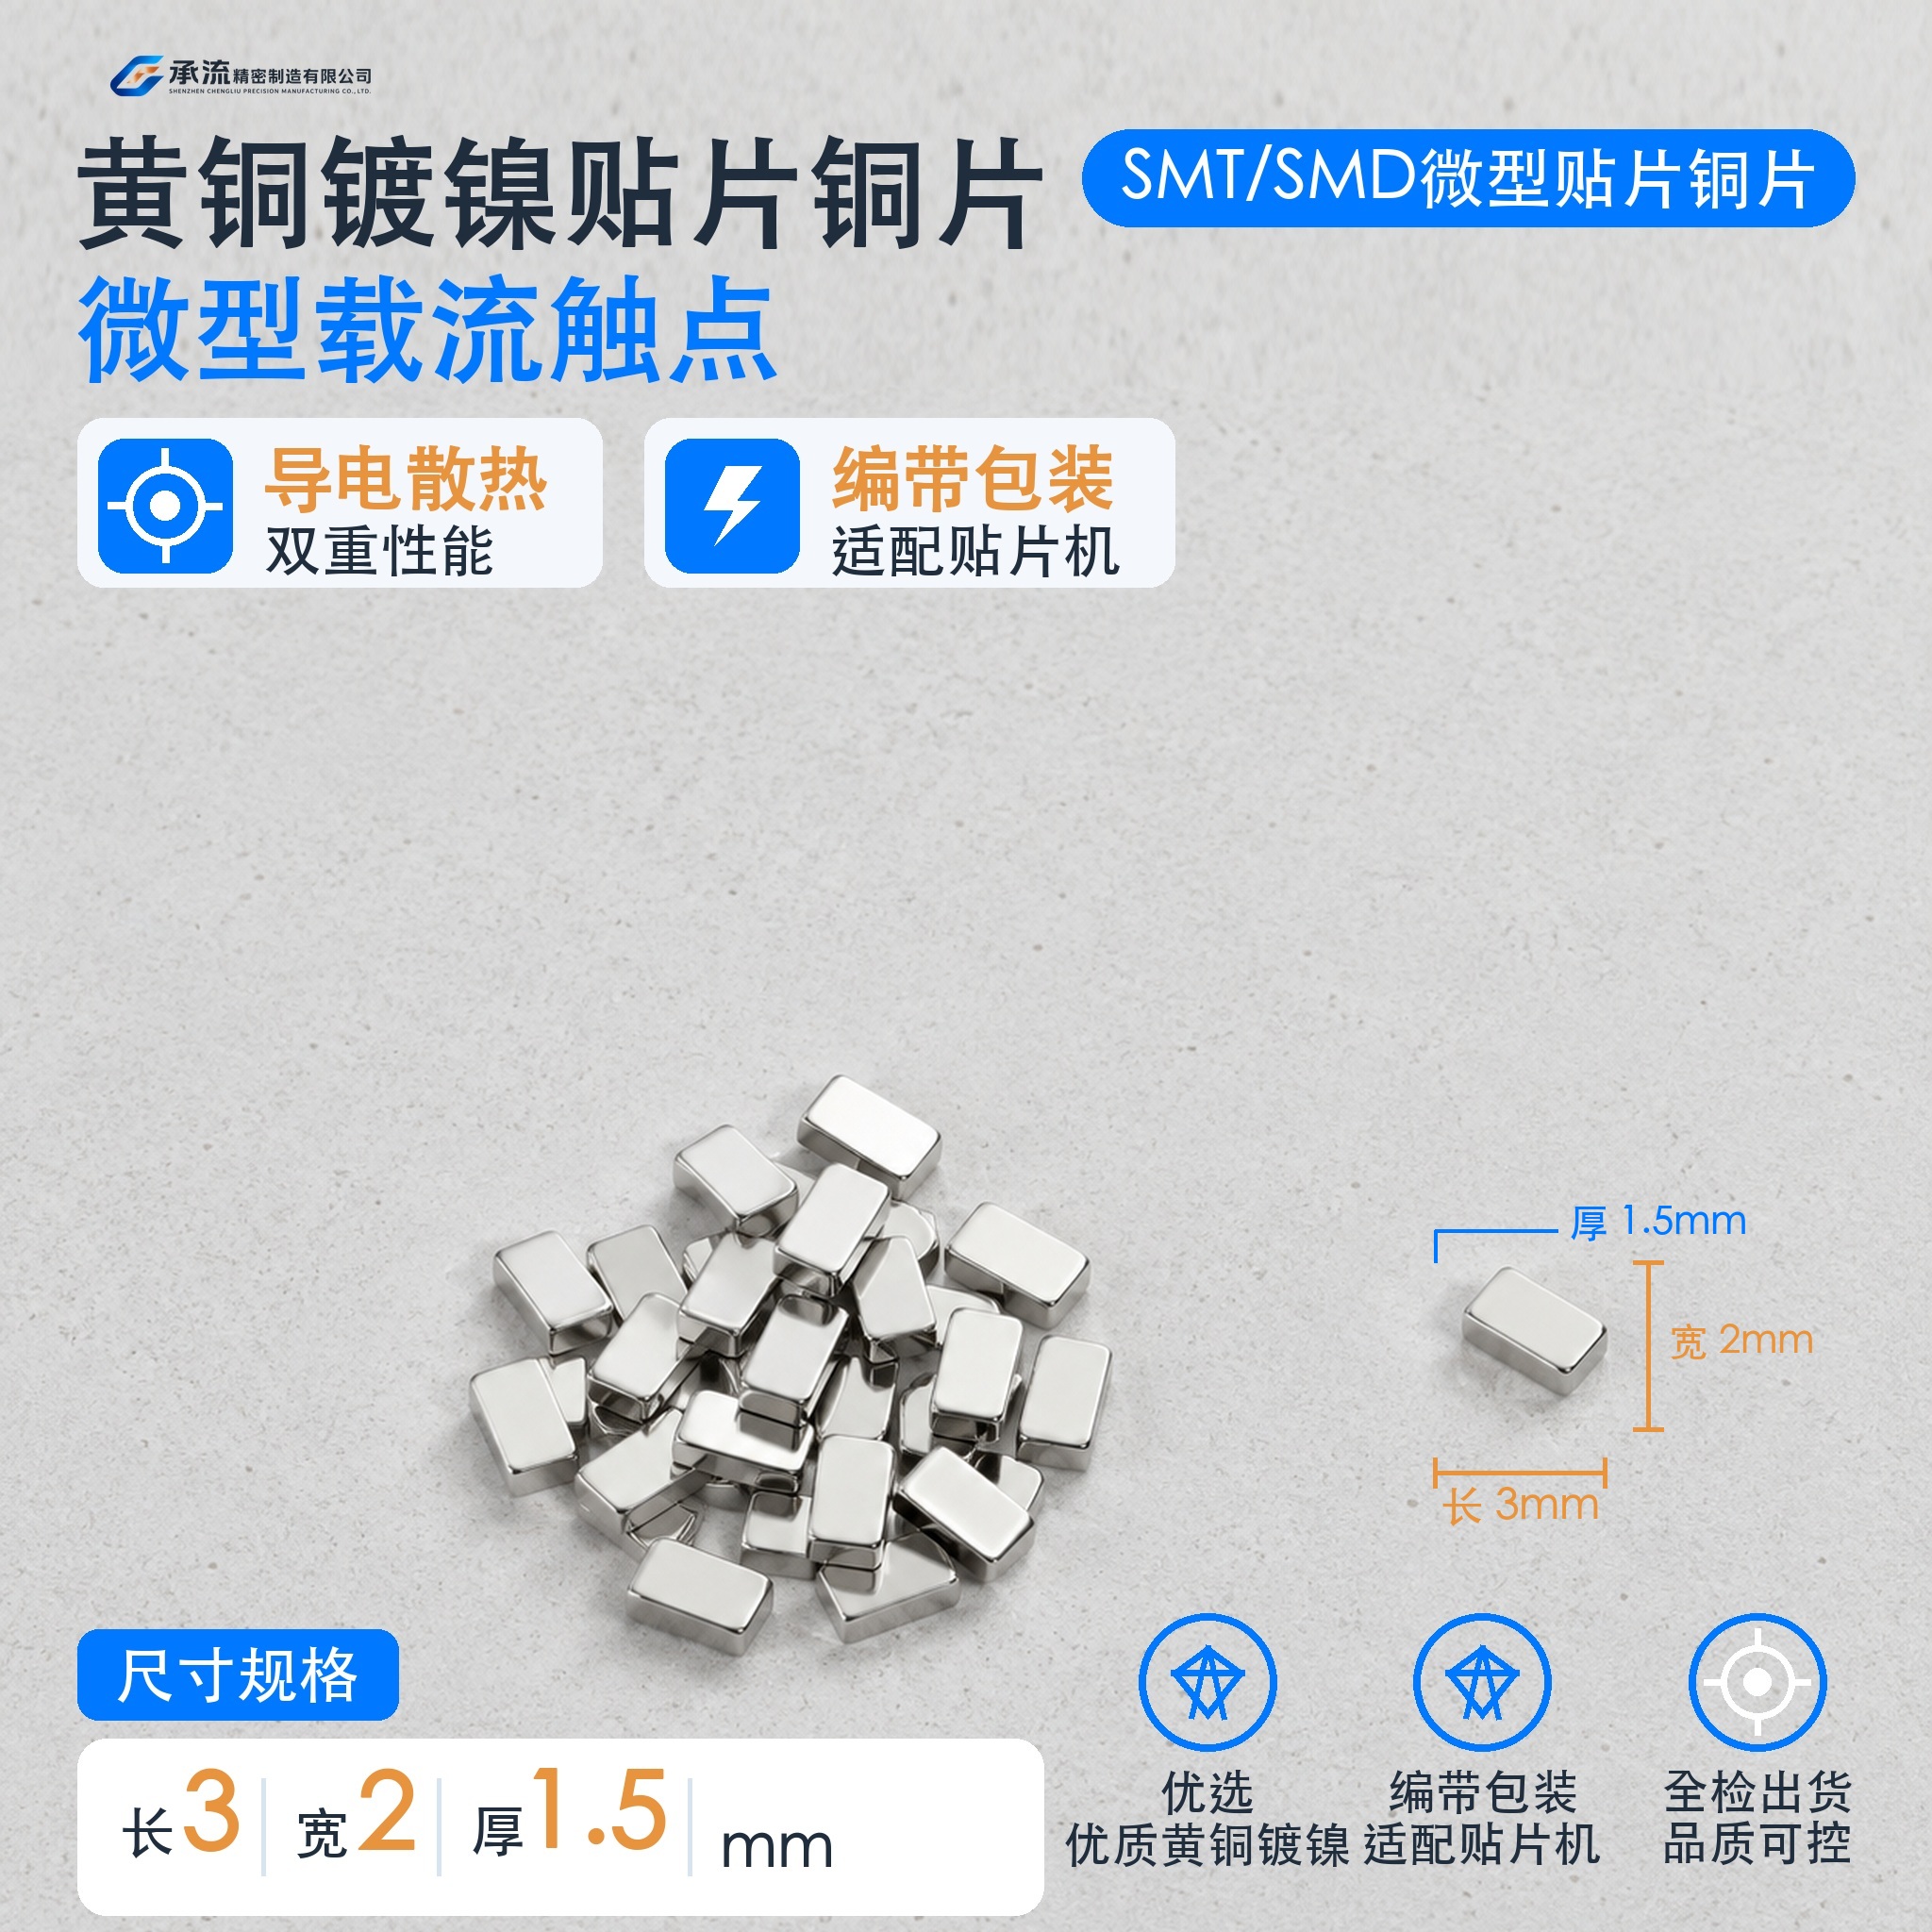
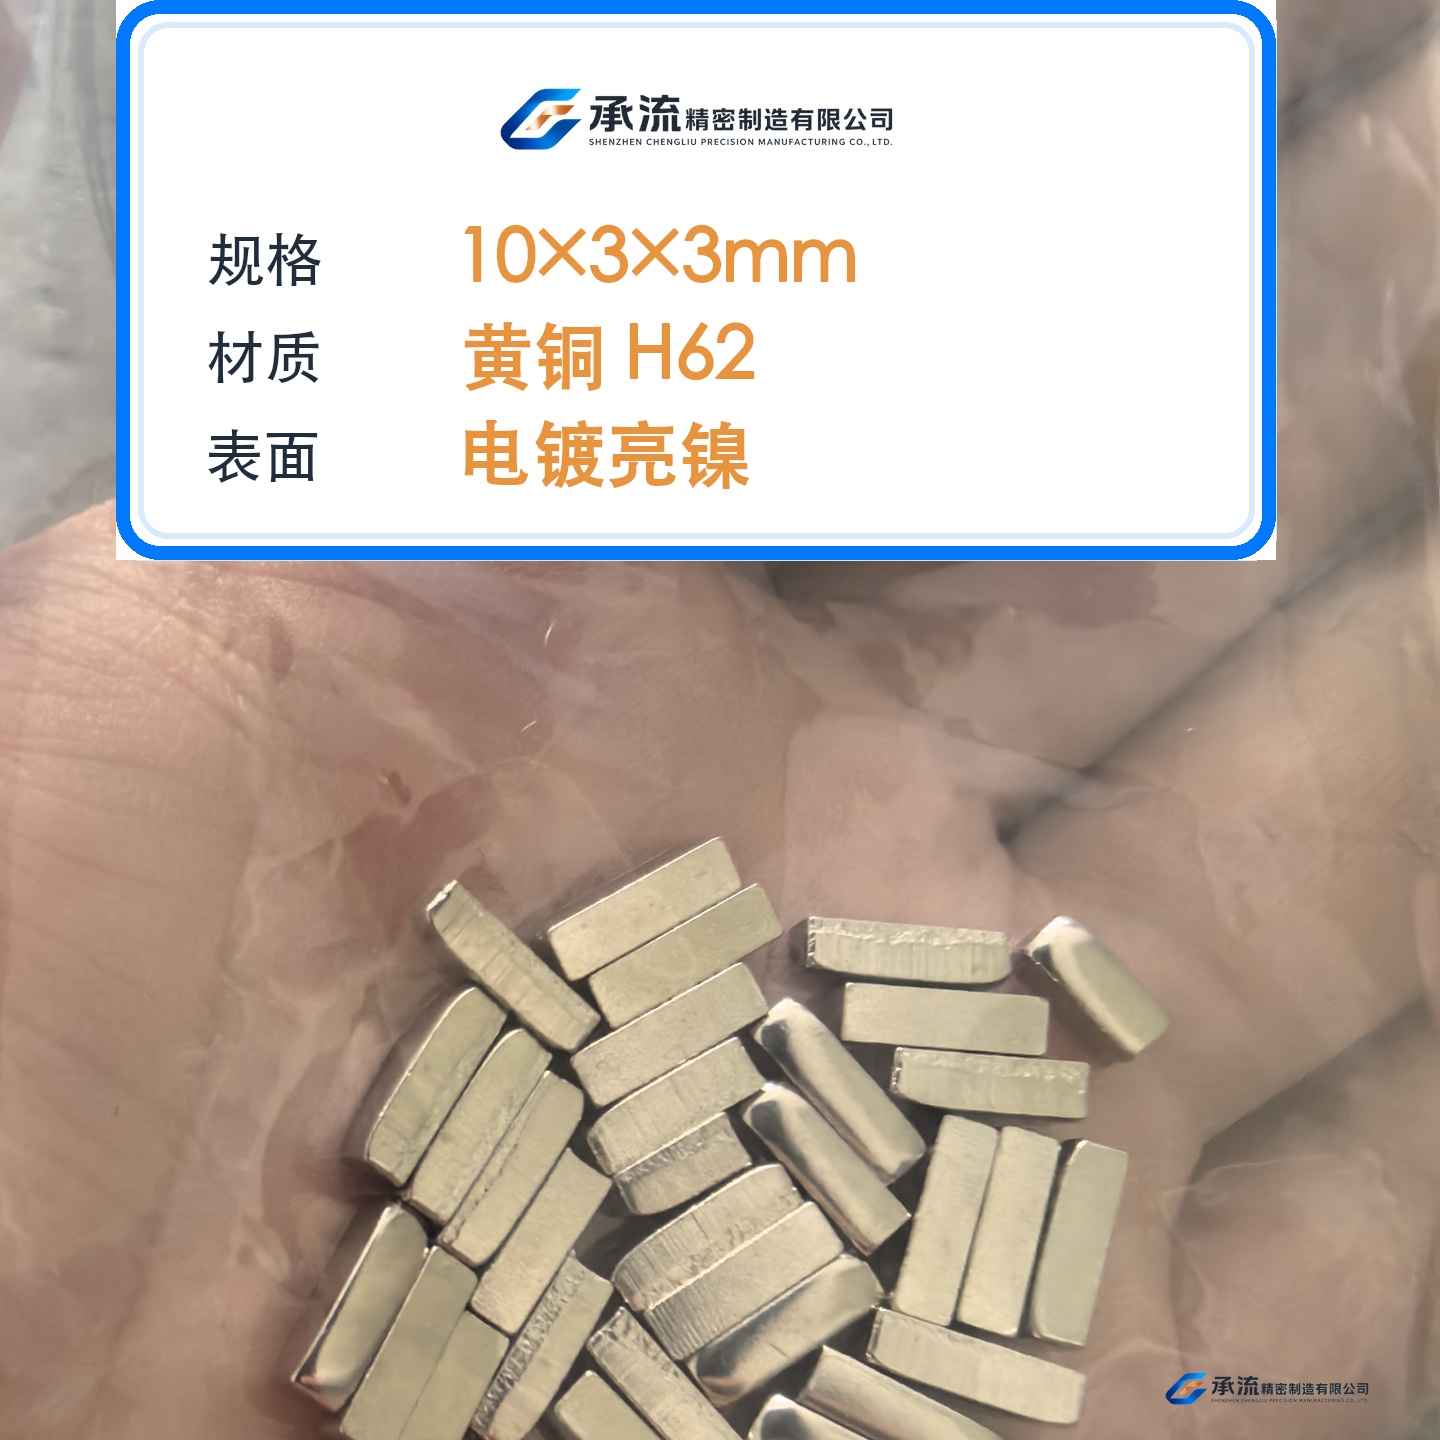
一线有两个动作值得看。一是来料检验,先核对外形与镀层再上机,材质或批次有波动,尺寸和信号完整性都会跟着变。二是出货前逐批抽检厚度与平面度,不是抽一批算一批,是每批都抽。编带状态看实拍即可核对,不用等样品寄到。这两处做得实,比任何宣传文字都可信。
采购现场怎么核
到厂或视频审核,可以要三样东西:首件检验记录、过程抽检表单、出货检验记录。看表单上的日期是否连续,看抽检项是否包含厚度和平面度。再看设备,AOI 每天开机前用标准样品校准,这个动作有没有记录,一问便知。承流按 ISO9001 质量管理体系要求运行,上述流程可对照核查。
镀层与耐蚀怎么一并确认
镀锡、镀雾锡、镀镍、镀金按用途选。镀锡上锡快,适合回流焊;镀镍致密耐蚀,适合长期存储;镀金用于高可靠接触场合。镀锡与镀镍层厚度常规控制在 2~8μm,耐蚀按 48 小时中性盐雾控制,有特殊要求可做到 72 小时,也可送第三方测试。具体到某批货,需按实测与图纸评估确认。
把三道关口写进询价单
询价时除了尺寸(长×宽×厚)、材质、表面处理、包装与年用量,可以加一行:请提供首件、过程、出货三道的检验记录。愿意给的供应商,流程多半是真在跑。承流的打样与量产在同一工厂,样品阶段就能看到这三道关口的实际执行。需要规格表或评估图纸,联系承流获取。